تصنيع قالب حقن البلاستيك ليس مجرد تشغيل كتلة فولاذية. يبدأ العمل من وظيفة القطعة وخامتها والكمية السنوية وأبعادها الحرجة وتشطيب سطحها. وتساعد هذه المعلومات على تحديد قالب مناسب لبرنامج الإنتاج، لا أداة قادرة على إنتاج الشكل مرة واحدة فقط.
تؤثر قرارات التصميم في زمن الدورة والجودة والصيانة والتكلفة الكلية. لذلك ينبغي النظر إلى تصنيع القالب وعملية الحقن اللاحقة ضمن سلسلة واحدة. كل مرحلة تحتاج إلى بيانات واضحة ومعايير قبول يعرفها مصمم المنتج ومصنّع القالب وفريق الإنتاج.
1. مراجعة بيانات القطعة والمشروع
تُراجع الرسومات ثنائية الأبعاد ونماذج CAD والعينات الفعلية والمعلومات المتاحة عن المنتج. ثم تُحدد بيئة الاستخدام والخامة والكمية والتفاوتات الحرجة ومناطق التجميع. ينبغي إبقاء البيانات غير المكتملة واضحة كأسئلة مفتوحة، بدل استبدالها بافتراضات قد تتحول لاحقًا إلى التزام غير مقصود.
2. تصميم القالب
تُحدد التجاويف والقلوب وخط الفصل ومسارات المادة ونقاط الدخول والقذف والتبريد وفق هندسة القطعة. وقد تستدعي بعض الأجزاء آليات متحركة للسحب الجانبي. الهدف ليس إخراج العينة الأولى فقط، بل تصميم تسلسل يمكن تكراره في ظروف الإنتاج المخططة مع الحفاظ على خصائص القطعة المطلوبة.
3. اختيار مادة القالب وخطة التشغيل
تُراجع مادة القالب مع عدد الدورات المتوقع والخامة البلاستيكية وهندسة القطعة وتشطيبها والعمر المستهدف للأداة. قد تتطلب المواد الكاشطة أو الكميات الكبيرة فولاذًا أو معالجة مختلفة. يجب توضيح هذا الاختيار في العرض الفني؛ فسعر القالب وحده لا يكشف المواد أو نطاق العمل المتضمن.
4. التشغيل باستخدام CNC وEDM
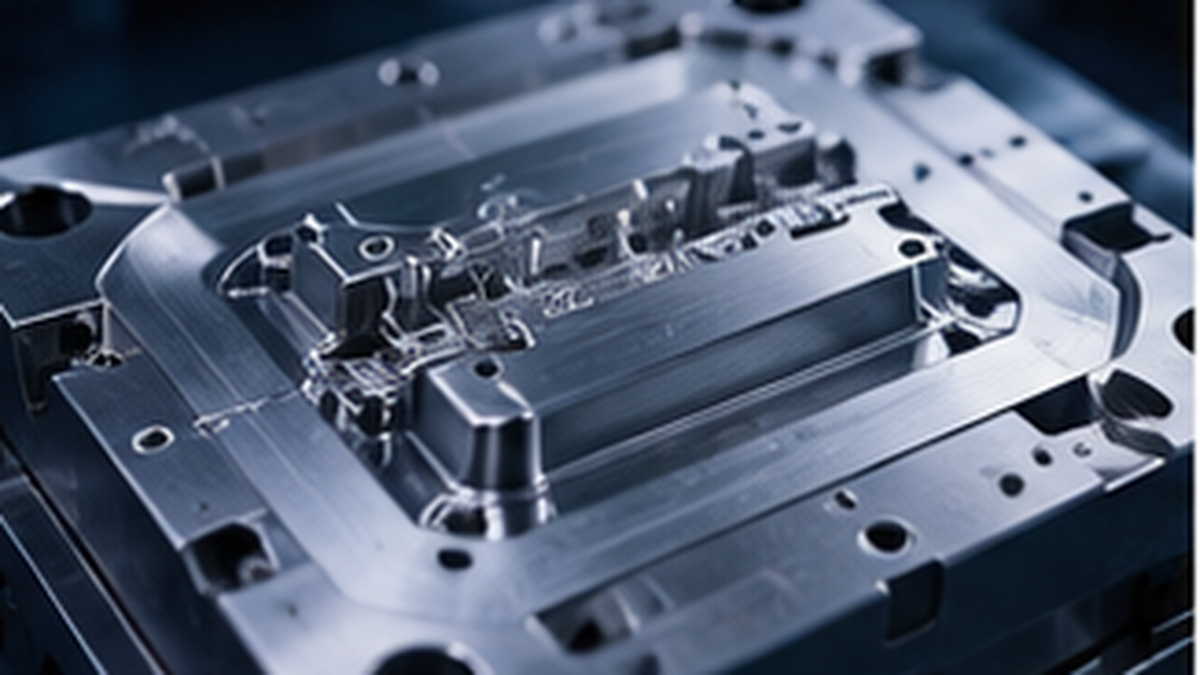
تُصنع الألواح والأجزاء المشكلة وفق بيانات التصميم المعتمدة. وبحسب الهندسة يمكن استخدام التشغيل ثلاثي أو خماسي المحاور والتفريز والتشغيل بالتفريغ الكهربائي المعروف باسم EDM. تساعد دقة هذه المرحلة على توافق أجزاء القالب وإغلاقه وعلى ثبات أبعاد القطع وجودة أسطحها.
5. التجميع وضبط الحركة
بعد التشغيل تُجمع المكونات وتُراجع أنظمة التوجيه والقذف والأجزاء المتحركة ووصلات التبريد والإغلاق. لا يكفي أن يتحرك كل جزء منفردًا؛ بل يجب التحقق من عمل المجموعة وفق ترتيب متوافق مع ماكينة الحقن والدورة المقصودة. ويُعالج أي تعارض قبل الانتقال إلى التجارب الإنتاجية.
6. تجارب الحقن وفحص العينات
تُفحص جودة الملء والزوائد وآثار الانكماش والتشوه وخطوط التقاء المصهور والمظهر والأبعاد الحرجة. وقد تستلزم النتائج ضبط العملية أو تعديل القالب. يجب ربط اعتماد العينة بمعايير متفق عليها، حتى يكون الانتقال إلى الإنتاج مبنيًا على نتائج محددة وليس على ملاحظة عامة بأن القطعة تبدو مناسبة.
7. الانتقال إلى الإنتاج التسلسلي
بعد تحقيق معايير القبول يُجهز القالب للعملية المخططة. وتستمر أهمية الصيانة ومتابعة ظروف الحقن والفحوصات الدورية بعد اعتماد العينات. نجاح تجربة أولى لا يلغي الحاجة إلى مراقبة الخصائص المهمة أثناء الدفعات اللاحقة أو بعد توقف القالب وإعادة تشغيله.
من التقييم إلى الإنتاج مع İdeal Plastik
تدير İdeal Plastik مشاريع القوالب ضمن سلسلة تشمل تقييم التصميم وتصنيع الأداة وتجارب الحقن والإنتاج التسلسلي. وتشمل البنية الإنتاجية CNC ثلاثي وخماسي المحاور والتفريز وEDM. وتُراجع متطلبات العمل الفعلي للقالب مع مراحل تصنيعه، بدل فصل الاستثمار في الأداة عن طريقة استخدامها.
الخلاصة
يجمع القالب المناسب بين التصميم والتشغيل الدقيق والتجميع وفحص العينات. يتيح تحديد بيانات القطعة ومعايير القبول مبكرًا إعداد انتقال أوضح إلى الإنتاج. لذلك يجب أن يصف طلب القالب المهمة الإنتاجية كاملة، لا عملية تشغيل المعدن وحدها.
راجعوا خدمات التصنيع وعوامل تكلفة قالب الحقن، ثم أرسلوا بيانات المشروع لمناقشة التصنيع والإنتاج.