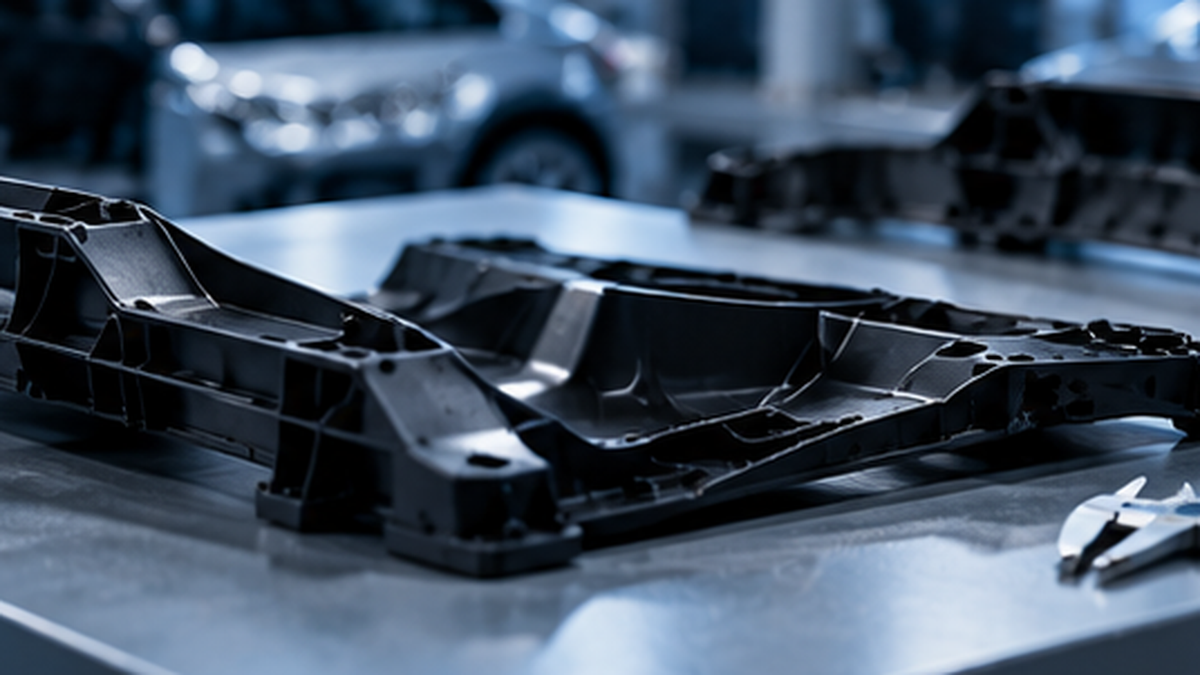
Spritzgegossene Automobilteile sollen Passung, Aussehen und Funktion wiederholbar erfüllen. Einfallstellen, Verzug, Grat oder unvollständige Füllung dürfen nicht automatisch auf einen einzelnen Maschinenwert zurückgeführt werden. Vor einer Korrektur sind Bauteilkonstruktion, Werkstoff, Werkzeugzustand und Prozessaufzeichnungen gemeinsam auszuwerten.
Einfallstellen und Lunker
Massive Bereiche, Rippenkreuzungen und unzureichendes Nachdrücken können beim Abkühlen Einfallstellen oder innere Lunker begünstigen. Mehr Nachdruck ist nicht automatisch die passende Korrektur. Zu prüfen sind Wanddickenübergänge, Anschnittposition, Zeitpunkt der Anschnitterstarrung und Kühlbalance. Bei Sichtteilen wird die Rippengeometrie bereits vor dem Werkzeugbau bewertet.
Verzug und Maßabweichung
Unterschiedliche Abkühlung kann Eigenspannungen und Maßabweichungen begünstigen. Bei faserverstärkten Werkstoffen beeinflusst auch die Fließorientierung die Schwindung. Kühlbalance, Füllrichtung und Entformungstemperatur sind gemeinsam zu prüfen. Verzug wird nach der festgelegten Abkühl- und Konditionierungszeit gemessen, damit Ergebnisse unter vergleichbaren Bedingungen entstehen.
Grat und Schließprobleme
Grat kann durch hohen Kavitätsdruck, unzureichende Schließwirkung, verschlissene Trennflächen oder mangelhafte Entlüftung entstehen. Ort und Zeitpunkt liefern Hinweise. Wird bei Werkzeugschaden nur der Druck reduziert, kann eine unvollständige Füllung folgen. Werkzeugpflege und Prozess sind gemeinsam zu prüfen.
Unvollständige Füllung, Brandstellen und Bindenähte
Enge Fließwege, niedrige Schmelzetemperatur, unzureichende Einspritzgeschwindigkeit oder mangelhafte Luftabfuhr können eine vollständige Füllung erschweren. Eingeschlossene Luft kann Brandstellen verursachen. Beim Zusammentreffen von Fließfronten können Bindenähte entstehen, deren Lage die Festigkeit an Clips oder Befestigungen beeinflusst. Anschnitt und Entlüftung werden daraufhin geprüft; eine vollständige Vermeidung ist nicht immer möglich.
Systematische Fehlervermeidung
Das Fehlerbild wird mit Referenzbild und vereinbarten Annahmekriterien beschrieben. Danach werden Materialcharge, Trocknungsaufzeichnung, Werkzeugzustand und Prozesshistorie verglichen. Kontrollierte Änderungen an jeweils einer Einflussgröße erleichtern die Auswertung, beweisen aber allein noch keine Ursache. Nach der Korrektur sind Maße, Aussehen und Funktion erneut zu prüfen und das bestätigte Prozessfenster in der Fertigungsanweisung zu dokumentieren.
Häufig gestellte Fragen
Kann jeder Spritzgussfehler über Maschineneinstellungen gelöst werden?
Nein. Konstruktions- und Werkzeugprobleme erfordern meist weitere Maßnahmen.
Wann sollte Verzug gemessen werden?
Nach Ablauf der festgelegten Abkühl- und Konditionierungszeit. Für den Vergleich sind die vereinbarte Messmethode und vergleichbare Bedingungen einzuhalten.
Lassen sich Bindenähte vollständig vermeiden?
Nicht immer. Lage und Wirkung können über Anschnitt, Fluss, Temperatur und Entlüftung gesteuert werden.
Bereiten Sie Ihr Projekt für die Fertigung vor
İdeal Plastik bewertet bei Automobilprojekten Werkzeug, Werkstoff und Spritzgießprozess gemeinsam. Senden Sie ein bestehendes Fehlerbild oder CAD-Daten eines Neuteils für eine technische Vorprüfung.
Entdecken Sie unsere Leistungen im Werkzeugbau und Spritzguss oder senden Sie Bauteildaten und Fehlerbeschreibung zur technischen Prüfung.