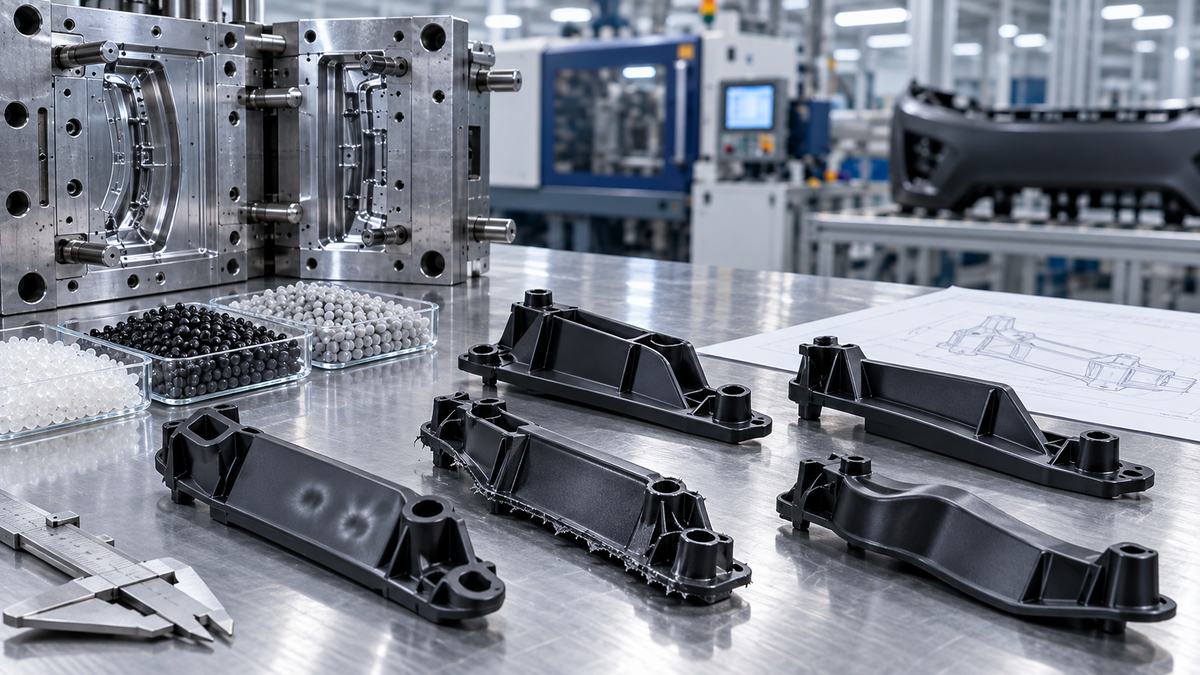
Otomotivde kullanılan enjeksiyon parçaları montaj uyumu, yüzey kalitesi ve uzun süreli işlev açısından tutarlı olmalıdır. Çöküntü, çarpılma, çapak veya eksik dolum gibi sorunlar çoğu zaman tek bir makine ayarından kaynaklanmaz. Kalıcı çözüm için parça tasarımı, malzeme, kalıp ve proses birlikte incelenmelidir.
Çöküntü izi ve boşluk oluşumu
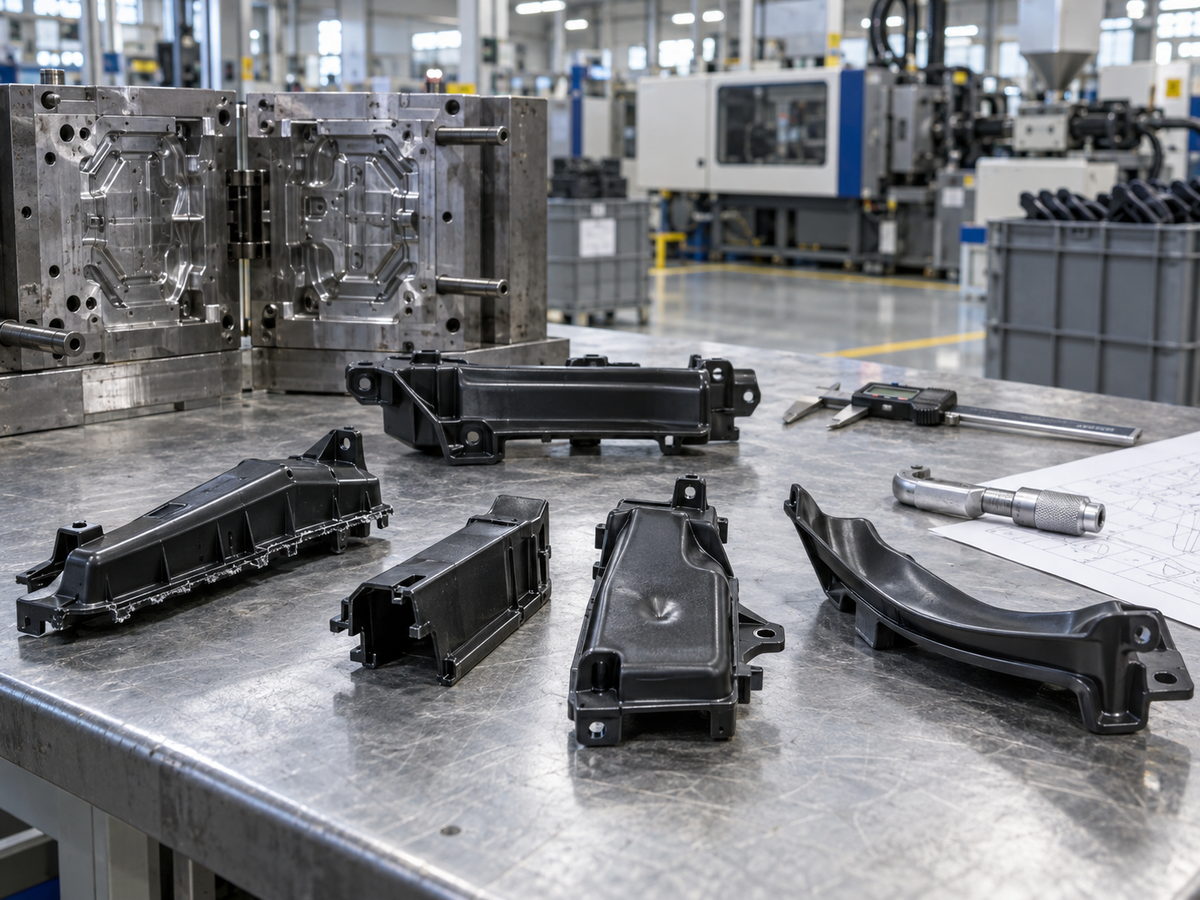
Kalın kesitler, feder birleşimleri ve yetersiz tutma basıncı soğuma sırasında yüzeyin içeri çekilmesine neden olabilir. Çözüm yalnızca tutma basıncını yükseltmek değildir. Et kalınlığı geçişleri, kapı konumu, kapının donma süresi ve soğutma dengesi kontrol edilmelidir.
Çarpılma ve boyutsal sapma
Parçanın farklı bölgelerinin farklı hızda soğuması iç gerilim oluşturur. Elyaf takviyeli malzemelerde akış yönü de çekmeyi etkileyebilir. Dengeli soğutma, doğru dolum yönü ve parçanın kalıptan uygun sıcaklıkta çıkarılması çarpılmayı azaltır. Ölçüm, tanımlanan şartlandırma süresi tamamlandıktan sonra yapılmalıdır.
Çapak ve kalıp kapanma sorunları
Çapak; yüksek basınç, yetersiz kapama, ayırma yüzeyi aşınması veya kalıp havalandırmasındaki sorunlarla ilişkili olabilir. Kalıp hasarı varken yalnızca basıncı düşürmek eksik doluma yol açabilir. Bu nedenle kalıp bakımı ve proses ayarı birlikte ele alınmalıdır.
Eksik dolum, yanık izi ve birleşme çizgisi
Dar akış yolları, düşük eriyik sıcaklığı, yetersiz enjeksiyon hızı veya zayıf hava tahliyesi eksik doluma neden olabilir. Sıkışan hava yanık izleri oluşturabilir. Birden fazla akış cephesinin birleştiği bölgelerde mekanik dayanım düşebilir; kapı ve havalandırma konumu bu izlerin kritik klips veya bağlantı bölgelerinden uzak tutulmasına göre tasarlanmalıdır.
Hata önleme sistematiği
İlk adım hatayı standart fotoğraf ve kabul kriteriyle tanımlamaktır. Sonra malzeme lotu, kurutma kaydı, kalıp durumu ve proses parametreleri karşılaştırılır. Tek seferde bir değişken değiştirmek neden-sonuç ilişkisini görünür kılar. Düzeltme sonrası ölçü, görünüm ve fonksiyon yeniden doğrulanmalı; uygun parametre aralığı üretim talimatına aktarılmalıdır.
Sık Sorulan Sorular
Enjeksiyon hatası makine ayarı değiştirilerek çözülebilir mi?
Bazı durumlarda evet; ancak tasarım veya kalıp kaynaklı sorunlarda yalnızca ayar değişikliği kalıcı çözüm sağlamaz.
Birleşme çizgisi tamamen kaldırılabilir mi?
Her zaman değil. Konumu ve etkisi kapı, akış, sıcaklık ve havalandırma kararlarıyla yönetilebilir.
Projenizi üretime hazırlayın
İdeal Plastik, otomotiv plastik parça projelerinde kalıp, malzeme ve enjeksiyon prosesini birlikte değerlendirir. Mevcut bir parçadaki üretim sorununu veya yeni projenizin CAD verisini paylaşarak teknik ön inceleme talep edebilirsiniz.