
ABS, iyi yüzey görünümü, dengeli darbe dayanımı ve enjeksiyonla işlenebilirliği sayesinde muhafaza, kapak, düğme, elektronik gövde ve birçok teknik plastik parçada yaygın kullanılan bir malzemedir. Ancak kaliteli ABS parça üretmek yalnızca doğru makine ayarından ibaret değildir. Et kalınlığı, rib ve boss geometrisi, gate konumu, kalıp sıcaklık dengesi ve hammaddenin durumu birlikte yönetilmelidir.
ABS Neden Enjeksiyonda Sık Tercih Edilir?
Standart ABS sınıfları iyi yüzey kalitesi, görece düşük kalıp çekmesi ve dengeli mekanik performans sunabilir. Renkli ve dokulu ürünlerde estetik sonuç alınabilmesi, tüketici elektroniği ve cihaz gövdelerinde kullanılmasını destekler. Bununla birlikte ısı, UV, kimyasal temas veya alev geciktirme gereksinimi varsa standart ABS yerine ilgili özel sınıf seçilmelidir.

1. Et Kalınlığını Mümkün Olduğunca Dengeli Tutun
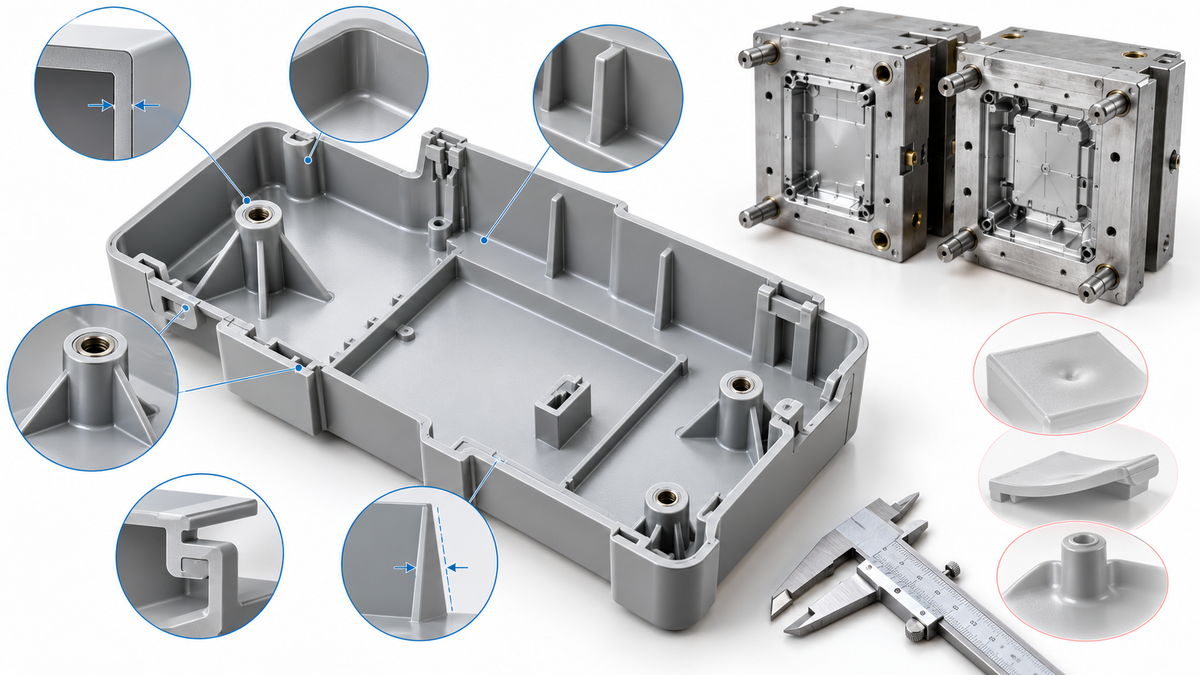
Kalın ve ince bölgeler arasındaki ani geçişler farklı soğuma hızlarına neden olabilir. Bunun sonucu çökme izi, iç gerilim veya çarpılma olarak görülebilir. Gereksiz masif bölgeleri boşaltmak, kalınlık geçişlerini kademeli yapmak ve fonksiyon izin verdiği ölçüde benzer et kalınlığı kullanmak daha stabil bir enjeksiyon parçası oluşturur.
2. Nervür ve Vida Yuvası Tasarımında Çökme Riskini Kontrol Edin
Nervürler (rib) parçaya rijitlik, yükseltilmiş vida yuvaları (boss) ise montaj noktası sağlar. Ana duvara göre gereğinden kalın bölgeler karşı yüzde çökme izine neden olabilir. Boyutlar; seçilen ABS sınıfı, yüzey beklentisi ve duvar kalınlığıyla birlikte üretilebilirlik incelemesinde değerlendirilmelidir. Tek bir kalınlık oranını tüm ürünlere uygulamak yerine numune ve proje gereksinimleri esas alınır.
3. Kalıptan Çıkış İçin Draft Açısı Bırakın
Dikey duvarlarda yeterli draft bulunmaması parçanın kavite veya çekirdeğe sıkışmasına, yüzeyde sürtünme izine ve yüksek ejeksiyon kuvvetine yol açabilir. Gerekli draft miktarı yüzey dokusu, duvar yüksekliği ve geometriye göre değişir. Dokulu yüzeylerde daha fazla çıkış açısı gerekebileceği için kalıp tasarımından önce yüzey standardı belirlenmelidir.
4. ABS Hammaddesinin Nemini ve Kurutmasını Yönetin
ABS uygun olmayan depolama veya taşıma koşullarında nem alabilir. Bu nem, enjeksiyon sırasında yüzeyde çizgi, kabarcık veya görsel kusur oluşturabilir. Bu nedenle hammadde üreticisinin ilgili sınıf için verdiği kurutma şartları takip edilmelidir. Kurutma sıcaklığı ve süresini tüm ABS türleri için tek bir sabit değer olarak kabul etmek doğru değildir.
5. Gate Konumu Yüzey ve Kaynak İzlerini Etkiler
Eriyik plastiğin kaviteye nereden girdiği, dolum yönünü ve akış cephelerinin nerede birleşeceğini belirler. Delik, pencere ve çoklu akış yolları bulunan ABS parçalarda kaynak izleri görünür veya mekanik açıdan kritik bölgelerde oluşabilir. Gate konumu, yalnızca kolay işleme açısından değil, dolum analizi ve parça fonksiyonu açısından seçilmelidir.
6. Kalıp Sıcaklık Dengesini İhmal Etmeyin
Kalıbın farklı bölgelerinin farklı hızlarda soğuması, çekme farkı ve çarpılma yaratabilir. Dengeli soğutma kanalları ve kontrollü kalıp sıcaklığı yüzey görünümünü, kaynak izi davranışını ve ölçü kararlılığını etkiler. Kullanılacak proses aralığı, ABS üreticisinin teknik veri sayfasına ve gerçek parça denemelerine göre belirlenmelidir.
ABS Parçalarda Sık Görülen Hatalar
Çökme İzleri
Kalın kesitler, yetersiz ütüleme veya soğutma dengesizliği nedeniyle görülebilir. Tasarımda masif bölgeleri azaltmak ilk çözümlerden biridir.
Kaynak İzleri
İki akış cephesinin birleştiği bölgelerde oluşur. Gate konumu, kalıp havalandırması ve proses koşullarıyla yönetilir. Yapısal yük taşıyan bölgelerde kaynak izi konumu tasarım aşamasında dikkate alınmalıdır.
Çarpılma
Dengesiz duvar kalınlığı, yönlü çekme, hatalı soğutma veya uygunsuz parça geometrisi düz yüzeylerin bükülmesine neden olabilir. Rijitlik sağlayan ribler, dengeli et kalınlığı ve uygun soğutma tasarımı birlikte değerlendirilmelidir.
Yüzey Çizgileri ve Yanık İzleri
Nem, yetersiz havalandırma, aşırı kesme veya uygun olmayan proses koşulları farklı yüzey kusurlarına yol açabilir. Hata yalnızca makine parametresi değiştirilerek değil, hammadde-kalıp-proses üçlüsü üzerinden teşhis edilmelidir.
ABS mi, PC mi, PP mi?
ABS, iyi yüzey görünümü ve dengeli mekanik özellik gereken projelerde değerlendirilebilir. PC, PC/ABS veya PP alternatifleri ise belirli darbe, sıcaklık, kimyasal ortam, yoğunluk ve maliyet hedeflerine göre incelenir. Bu ailelerin her sınıfı aynı performansı sunmaz. Teknik veri sayfaları aynı test koşulları üzerinden karşılaştırılmalı; malzeme değişikliğinin çekme, montaj ve kalıp üzerindeki etkisi yeniden doğrulanmalıdır.
Seri Üretim Öncesi Numune Neden Önemli?
İlk deneme baskılarında yalnızca parçanın kalıptan çıkıp çıkmadığına bakılmamalıdır. Ölçü raporu, yüzey, montaj, kaynak izleri, çökme, çarpılma ve fonksiyon testleri birlikte değerlendirilmelidir. Gerekirse kalıp veya proses revizyonu seri üretim parametreleri dondurulmadan önce tamamlanmalıdır.
Akış, Kaynak İzi ve Havalandırma Birlikte Değerlendirilmeli
ABS parçalarda gate konumu yalnızca dolumun başladığı nokta değildir; akış cephelerinin nerede birleşeceğini, kaynak izlerinin hangi bölgelerde oluşacağını ve havanın kalıptan nasıl çıkacağını da etkiler. Uzun akış yolları, ince kesitler, pencere ve delikler bulunan geometrilerde kaynak izi kritik bir montaj veya yük taşıyan bölgeye denk gelebilir. Bu nedenle DFM aşamasında akış yönü, gate seçenekleri ve havalandırma bölgeleri birlikte incelenmelidir. Gerekiyorsa dolum analizi, kalıp işlenmeden önce riskli bölgeleri görmeye yardımcı olabilir.
Yüzey Kalitesi ve Ejeksiyon Tasarımı
ABS çoğu zaman görünür yüzeyli ürünlerde tercih edildiği için kalıptan çıkarma sistemi kozmetik kaliteyi doğrudan etkileyebilir. Yetersiz draft, dar ejektör alanı veya dengesiz ejeksiyon parçada beyazlama, sürtünme izi ya da deformasyon oluşturabilir. Ejektör pimleri mümkün olduğunca görünmeyen ve yeterli rijitliğe sahip bölgelere yerleştirilmeli; dokulu yüzeylerde çıkış açısı yüzey standardına göre artırılmalıdır. Kalıp yüzeyinin polisaj veya doku kalitesi de proses ayarları kadar önemlidir.
Seri Üretim İçin Proses Penceresi Nasıl Doğrulanır?
İlk numunede iyi parça çıkması seri üretimin hazır olduğu anlamına gelmez. Eriyik sıcaklığı, kalıp sıcaklığı, enjeksiyon hızı, ütüleme ve soğutma süresi gibi parametrelerin küçük değişimlerinde parçanın ölçü ve görünümünü koruyup korumadığı kontrol edilmelidir. Amaç tek bir ideal makine ayarı bulmak değil, kabul edilebilir kalite üreten güvenli bir proses penceresi tanımlamaktır. Bu pencere seri üretimde hammadde partisi, ortam ve makine değişkenliklerine karşı daha stabil kalite sağlar.
ABS Parça Tasarımında Et Kalınlığı Geçişleri
Parçanın her yerinde aynı et kalınlığını kullanmak her zaman mümkün değildir; ancak kalınlık değişimleri mümkün olduğunca kademeli yapılmalıdır. Kalın bir boss veya bağlantı bölgesinin ince bir duvara aniden bağlanması farklı soğuma hızları yaratır ve çökme ile iç gerilimi artırabilir. Geçişlerde radyüs, boşaltma ve rib gibi çözümler kullanmak kütleyi kontrol eder. Özellikle görünür yüzeylerin arkasındaki kalın bölgeler DFM aşamasında dikkatle incelenmelidir; çünkü makine parametresiyle tamamen giderilemeyen kozmetik kusurlar çoğu zaman geometriden kaynaklanır.
Vida Bossları ve Ultrasonik Kaynak Bölgeleri
ABS gövdelerde vida bossları, snap-fit bağlantılar ve ultrasonik kaynak çizgileri sık kullanılır. Bossun duvara doğrudan kalın bir kütle olarak bağlanması çökme riskini yükseltirken, fazla ince yapı çatlama veya vida tutma problemi yaratabilir. Ultrasonik kaynak uygulanacaksa enerji yönlendirici geometrisi, parça rijitliği ve kaynak çevresindeki destek tasarlanmalıdır. Bu detaylar kalıp bittikten sonra eklenmeye çalışıldığında maliyetli revizyonlara dönüşebilir; bu nedenle montaj yöntemi parça tasarımının ilk aşamasında belirlenmelidir.
Kozmetik Parçalarda Gate ve Ejektör İzleri
Tüketici elektroniği veya görünür cihaz kapaklarında mekanik kalite kadar estetik izlerin konumu da önemlidir. Gate, ejektör pimi, kaynak izi ve kalıp ayırma çizgisi mümkün olduğunca görünmeyen veya tasarım tarafından kabul edilen bölgelere taşınmalıdır. Bu karar kalıp tasarımı başladıktan sonra değil, ürün tasarımı ve DFM sırasında verilmelidir. Yüzey dokusu kullanılacaksa draft açısı ve kalıptan çıkış yönü de buna göre güncellenmelidir. Aksi halde iyi proses ayarına rağmen sürtünme ve parlama farkları oluşabilir.
ABS Üretiminde Hata Teşhisi İçin Sistematik Yaklaşım
Yüzey kusurunda doğrudan basınç veya sıcaklık artırmak yerine malzeme, makine, kalıp ve geometri ayrı başlıklarda incelenmelidir. Nem, havalandırma, kalın kesit ve soğutma dengesizliği farklı veya birlikte görülen nedenler olabilir; kusurun görünümü tek başına kesin teşhis değildir. Kontrollü denemelerde değişiklikler ve sonuçları kaydedilir. Değişkenler arası etkileşim önemliyse planlı deney yaklaşımı kullanılır; birden fazla ayarı kayıtsız değiştirmekten kaçınılır.
Sıkça Sorulan Sorular
ABS enjeksiyondan önce mutlaka kurutulur mu?
İhtiyaç, hammadde sınıfına ve depolama koşullarına bağlıdır. Nem yüzey kusurlarına neden olabildiği için üreticinin kurutma ve maksimum nem tavsiyeleri takip edilmelidir.
ABS dış mekânda kullanılır mı?
Standart ABS uzun süreli UV maruziyeti için her zaman ideal değildir. Dış ortamda UV dayanımlı özel ABS sınıfı veya ASA gibi alternatif malzemeler değerlendirilebilir.
Malzeme karşılaştırması için ABS ve Polikarbonat; proses kalitesi için Plastik Enjeksiyonda Kaliteyi Etkileyen Faktörler yazılarını inceleyebilirsiniz.
ABS parçanızın DFM, kalıp ve seri üretim değerlendirmesi için İdeal Plastik ile iletişime geçin.