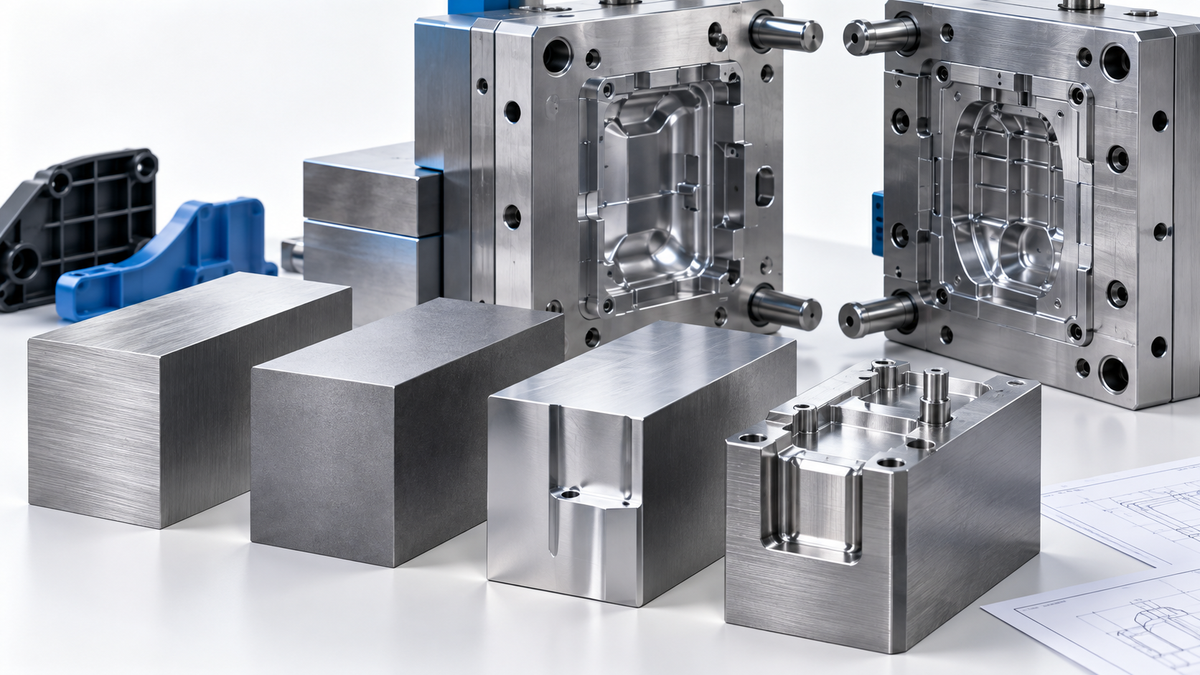
Plastik enjeksiyon kalıbında çelik seçimi; ilk yatırım maliyetini, işleme süresini, kalıp ömrünü, bakım ihtiyacını ve elde edilebilecek yüzey kalitesini etkiler. Aynı parçayı üretmek için farklı çelikler teknik olarak kullanılabilir; ancak düşük adetli bir kalıpla yüksek adetli, aşındırıcı hammaddenin çalışacağı bir kalıbın ihtiyacı aynı değildir. Bu nedenle 1.2312, 1.2343, 1.2344 veya P20 gibi ifadeler yalnızca fiyat listesi kalemi olarak görülmemelidir.
Kalıp Çeliği Seçimini Neler Belirler?
- Hedef toplam üretim adedi ve kalıp ömrü
- Kullanılacak plastiğin aşındırıcılığı ve katkı oranı
- Parça yüzeyinde polisaj, doku veya optik görünüm beklentisi
- Kalıptaki ince kesitler, sürgüler ve mekanik yükler
- Isıl işlem, kaynak ve revizyon ihtiyacı
- Kalıp bütçesi ve devreye alma süresi
1.2312 Kalıp Çeliği Nedir?
1.2312, plastik kalıpçılığında yaygın kullanılan ön sertleştirilmiş bir kalıp çeliğidir. Kükürt ilavesi işlenebilirliği artırır; bu nedenle CNC ve talaşlı imalat tarafında pratik avantaj sağlayabilir. Orta ölçekli kalıp plakaları, taşıyıcı elemanlar ve birçok standart plastik enjeksiyon uygulamasında değerlendirilebilir. Ancak çok yüksek polisaj kalitesi veya yoğun aşındırıcı dolgu içeren malzemeler söz konusu olduğunda daha uygun alternatifler gerekebilir.
P20 ile 1.2312 Aynı Çelik mi?
P20, AISI sistemi içinde kullanılan bir kalıp çeliği ailesi tanımıdır; 1.2312 ise Avrupa malzeme numarasıyla tanımlanan belirli bir sınıftır. Üretici kataloglarında 1.2312 için “yaklaşık P20” eşleştirmesi görülebilir, fakat iki ifade her durumda bire bir aynı kimyasal bileşim veya özellik garantisi anlamına gelmez. Teklif ve satın alma sırasında yalnızca “P20” demek yerine tam malzeme standardı, teslim sertliği ve üretici sertifikası belirtilmelidir.
1.2343 (H11) Ne Zaman Tercih Edilir?
1.2343, AISI H11 sınıfına karşılık gelen sıcak iş takım çeliklerinden biridir. Yüksek tokluk ve termal-mekanik zorlanmalara dayanım gerektiren takımlarda kullanılır; plastik enjeksiyon kalıplarında da özellikle daha zorlayıcı kalıp elemanları ve yüksek performans gereken uygulamalarda değerlendirilebilir. Nihai performans, çeliğin saflığına ve uygulanan ısıl işleme güçlü biçimde bağlıdır.
1.2344 (H13) Ne Zaman Tercih Edilir?
1.2344, AISI H13 olarak bilinen krom-molibden-vanadyum alaşımlı sıcak iş takım çeliğidir. Yüksek sıcaklık dayanımı ve aşınma performansının birlikte önemli olduğu kalıp ve takım uygulamalarında yaygındır. Plastik kalıplamada aşındırıcı veya zor proses koşullarına sahip projelerde kullanılabilir. Bununla birlikte daha yüksek performanslı çeliğin her parçaya uygulanması, gereksiz işleme ve ısıl işlem maliyeti yaratabilir.
1.2312, 1.2343 ve 1.2344 Arasındaki Pratik Fark
1.2312 çoğu standart plastik kalıp projesinde hızlı işlenebilirlik ve ön sertleştirilmiş teslim avantajıyla öne çıkar. 1.2343 ve 1.2344 ise ısıl işlemle daha yüksek performans hedeflenen, termal ve mekanik zorlanmaların daha ağır olduğu uygulamalarda gündeme gelir. Hangi sınıfın daha iyi olduğu değil, kalıbın gerçek çalışma şartları için hangi sınıfın yeterli ve ekonomik olduğu sorulmalıdır.
Cam Elyaflı Plastiklerde Çelik Seçimi
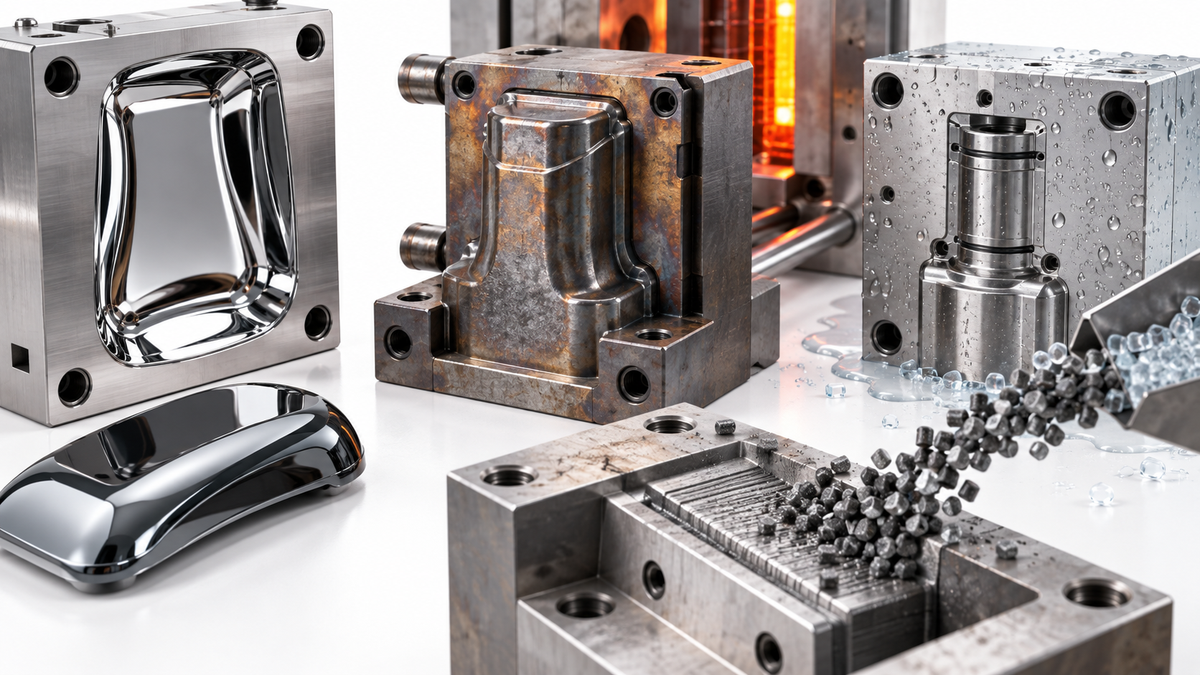
Cam elyaf, mineral ve benzeri dolgu maddeleri kalıp yüzeyinde aşındırıcı etkiyi artırabilir. Bu nedenle yalnızca standart üretim adedine bakmak yeterli değildir. Aşınmaya maruz kalan insertlerin ayrı ve daha dayanıklı malzemeden tasarlanması, tüm kalıbı pahalı çelikten üretmekten daha ekonomik olabilir. Kalıp konsepti parça geometrisi ve bakım stratejisiyle birlikte ele alınmalıdır.
Polisaj ve Yüzey Kalitesi İçin Nelere Dikkat Edilmeli?
Parlak veya yüksek görsel kalite istenen parçalarda çeliğin saflığı, homojenliği ve polisaj kabiliyeti önem kazanır. Talaşlı işlenebilirliği artıran alaşım yaklaşımı, her zaman en yüksek polisaj performansıyla aynı yönde çalışmayabilir. Kritik kozmetik yüzeyler için çelik üreticisinin ilgili ürün veri sayfası ve yüzey tavsiyeleri kontrol edilmelidir.
Kalıp Teklifinde Çelik Nasıl Tanımlanmalı?
Teklifte “kaliteli çelik” gibi genel ifadeler yerine kavite, çekirdek, insert ve kalıp plakalarının hangi malzemeden üretileceği ayrı ayrı yazılmalıdır. Ayrıca teslim sertliği, gerekiyorsa ısıl işlem, yüzey işlemi ve çelik sertifikası beklentisi belirtilmelidir. Böylece iki farklı kalıp teklifinin gerçekten aynı teknik kapsamı içerip içermediği anlaşılabilir.
Kalıp Çeliğini Isıl İşlem ve Yüzey Stratejisiyle Birlikte Seçin
Kalıp performansını yalnızca çelik adı belirlemez. Çeliğin teslim sertliği, uygulanacak ısıl işlem, taşlama ve polisaj kalitesi, nitrasyon veya benzeri yüzey işlemleri ile kalıbın gerçek çalışma koşulları birlikte sonucu belirler. Yüksek performanslı bir çelik yanlış ısıl işlemle beklenen ömrü veremeyebilir; daha standart bir çelik ise doğru insert tasarımı ve bakım planıyla ekonomik biçimde uzun süre çalışabilir. Bu nedenle teklif aşamasında çelik sınıfıyla birlikte ısıl işlem ve kritik yüzey beklentileri de yazılı hale getirilmelidir.
Aşınan Bölgelerde Değiştirilebilir Insert Kullanımı
Her kalıp elemanını en pahalı çelikten üretmek çoğu zaman gerekli değildir. Gate çevresi, ince çekirdekler, sürgü temas yüzeyleri veya cam elyaflı malzemenin yoğun aşındırdığı bölgeler ayrı insert olarak tasarlanabilir. Bu yaklaşım, kritik bölgelerde daha dayanıklı malzeme kullanırken kalıbın geri kalanında işlenebilirliği ve maliyeti korur. Ayrıca aşınan insertin tüm kalıp yerine tek başına değiştirilebilmesi bakım süresini kısaltabilir.
Korozyon, Bakım ve Toplam Kalıp Ömrü
Nemli ortam, yoğun soğutma suyu teması, korozif gaz oluşturan malzemeler veya uzun depolama süreleri kalıp yüzeylerinde korozyon riskini artırabilir. Bu durumda yalnızca sertlik değil korozyon direnci, koruyucu bakım ve depolama prosedürü de önem kazanır. Kalıp ömrünü yükseltmek için düzenli temizlik, yağlama, su kanallarının kontrolü, yüzey hasarlarının erken onarımı ve bakım kayıtlarının tutulması gerekir. Doğru çelik seçimi ancak doğru bakım sistemiyle ekonomik avantaja dönüşür.
Kalıp Çeliği Seçiminde Üretim Adedini Nasıl Okumak Gerekir?
Yıllık adet tek başına yeterli değildir; toplam planlanan çevrim sayısı, kalıbın kaç yıl kullanılacağı ve parçanın hammadde yapısı birlikte değerlendirilmelidir. Düşük adetli fakat cam elyaflı ve aşındırıcı bir malzeme, standart yüksek adetli PP parçasından daha zorlayıcı olabilir. Aynı şekilde çok yüksek adetli fakat basit geometriye sahip bir parçada doğru insert ve bakım stratejisi, tüm kalıbı yüksek maliyetli çelikten üretmekten daha ekonomik olabilir. Çelik seçiminin amacı mümkün olan en sert malzemeyi kullanmak değil, hedef ömür için yeterli performansı optimum maliyetle sağlamaktır.
Kaynak ve Revizyon Kabiliyeti Neden Önemlidir?
Ürün geliştirme sürecinde kalıpta kaynakla dolgu, lokal revizyon veya insert değişikliği gerekebilir. Bazı çeliklerin kaynak sonrası çatlak ve sertlik farkı riski daha yüksek olabilir. Bu nedenle özellikle tasarımın ileride değişme ihtimali bulunan projelerde çeliğin kaynak ve tamir kabiliyeti önem kazanır. Kaynak işlemi gerekiyorsa uygun ön ısıtma, kaynak sarf malzemesi ve son işlem prosedürü uygulanmalıdır. Kontrolsüz bir lokal kaynak, iyi seçilmiş kalıpta bile yüzey ve ömür problemlerine yol açabilir.
Kalıp Çeliği Sertifikası ve İzlenebilirlik
Özellikle uzun ömür veya yüksek yüzey beklentili kalıplarda satın alınan çeliğin gerçek sınıfı ve teslim durumu doğrulanmalıdır. Malzeme sertifikası, çelik üreticisi, ısıl işlem kaydı ve ölçülen sertlik değerleri bakım ve kalite süreçlerinde izlenebilirlik sağlar. Sadece kalıp teklifinde P20 veya 1.2344 yazması gerçek malzemenin doğrulandığı anlamına gelmez. Kritik projelerde kavite, çekirdek ve insertlerin malzeme kayıtlarını kalıp dosyasında saklamak ileride yapılacak tamir ve yedek parça üretimini kolaylaştırır.
Kalıp Çeliği Seçiminde Sık Yapılan Hatalar
En yaygın hatalardan biri tüm kalıp için tek bir çelik sınıfı belirleyip farklı görevdeki elemanları aynı malzemeden üretmektir. Bir diğer hata, yalnızca ilk kalıp fiyatına bakarak bakım ve aşınma maliyetini ihmal etmektir. Gereksinimin üzerinde performans seçmek de hatadır; gereksiz sertlik işleme süresini ve revizyon zorluğunu artırabilir. En doğru yaklaşım kavite, çekirdek, sürgü, insert ve plaka gibi elemanları görevlerine göre ayrı değerlendirmek ve toplam kalıp ömrü ile bakım stratejisini birlikte planlamaktır.
Sıkça Sorulan Sorular
En iyi plastik kalıp çeliği hangisidir?
Tek bir en iyi çelik yoktur. Üretim adedi, plastik türü, yüzey beklentisi, tolerans, bakım planı ve bütçe birlikte değerlendirilmelidir.
1.2344 her zaman 1.2312'den daha mı iyidir?
Hayır. 1.2344 daha zor çalışma koşullarında avantajlı olabilir; ancak standart bir projede 1.2312'nin işleme ve maliyet dengesi daha uygun olabilir. Gereksinimin üzerinde malzeme kullanmak toplam kalıp maliyetini artırır.
Çelik seçiminin bütçeye etkisi için Kalıp Maliyeti Nasıl Hesaplanır?; tasarım kriterleri için Plastik Kalıp Tasarımında 5 Önemli Faktör rehberlerini inceleyebilirsiniz.
Parçanızın yıllık adedi ve hammaddesine göre kalıp çeliği değerlendirmesi almak için İdeal Plastik ile iletişime geçin.