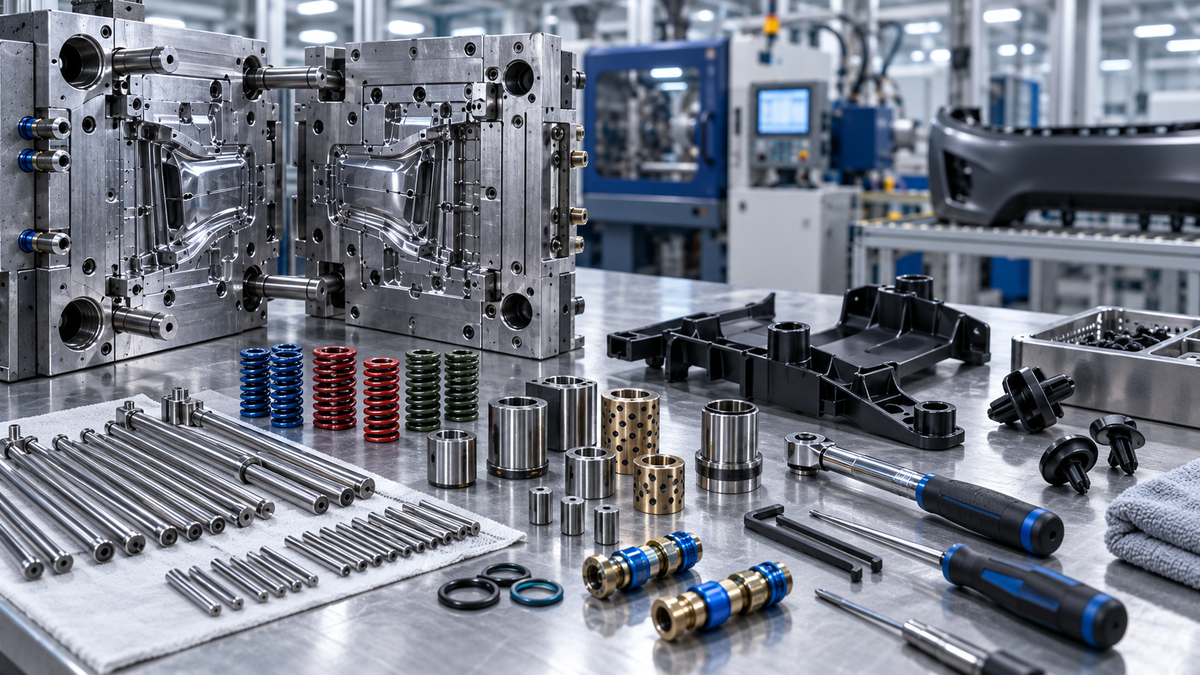
Otomotiv plastik parça üretiminde kalıp arızası yalnızca bakım maliyeti oluşturmaz. Plansız duruş, teslimat gecikmesi, ayar kaybı ve kalite sapması gibi etkiler tedarik zincirinin tamamına yayılabilir. Bu nedenle enjeksiyon kalıbı bakımı, arıza olduğunda yapılan bir tamir değil; üretim sürekliliğini koruyan planlı bir yönetim sürecidir.
Kalıp ömrü tek bir çevrim sayısı değildir
Kalıp ömrü; çelik seçimi, ısıl işlem, parça geometrisi, plastik hammaddenin aşındırıcılığı, çevrim koşulları, yüzey kaplamaları ve bakım disiplininden etkilenir. Cam elyaf takviyeli malzemeler yolluk, giriş ve kavite yüzeylerinde aşınmayı hızlandırabilir. İnce maçalar, sürgü yatakları, iticiler, giriş bölgeleri ve hareketli kilitleme elemanları kritik takip noktalarıdır.
Bakım planı hangi verilere dayanmalıdır?
Çevrim sayısı, kullanılan hammadde, proses sıcaklıkları, kalıp hareketleri, arıza geçmişi ve kalite trendleri bakım sıklığını belirleyen temel verilerdir. Bakım kayıtlarında tarih, çevrim sayısı, yapılan işlemler, değiştirilen parçalar, ölçülen aşınma ve bir sonraki bakım hedefi bulunmalıdır.
Her üretim sonrası temel kontroller
Kalıp makineden indirilirken kavite ve maça yüzeyleri hasar, pas, reçine kalıntısı veya çapak açısından kontrol edilmelidir. İticiler ve hareketli elemanlar düzgün çalışmalı; gerekli bölgeler uygun ürünle yağlanmalıdır. Su bağlantıları boşaltılmalı ve depolama öncesinde koruma prosedürü uygulanmalıdır.
Soğutma kanalları neden kritik?
Soğutma kanallarındaki kireç, pas veya tortu ısı transferini azaltır. Bu durum çevrim süresinin uzamasına, bölgeler arası sıcaklık farkına ve çarpılma riskine yol açabilir. Sadece suyun akıyor olması yeterli değildir; kalıp için tanımlanan yöntemle debi, basınç farkı veya giriş-çıkış sıcaklıkları izlenmelidir.
Sıcak yolluk ve elektrik bileşenleri
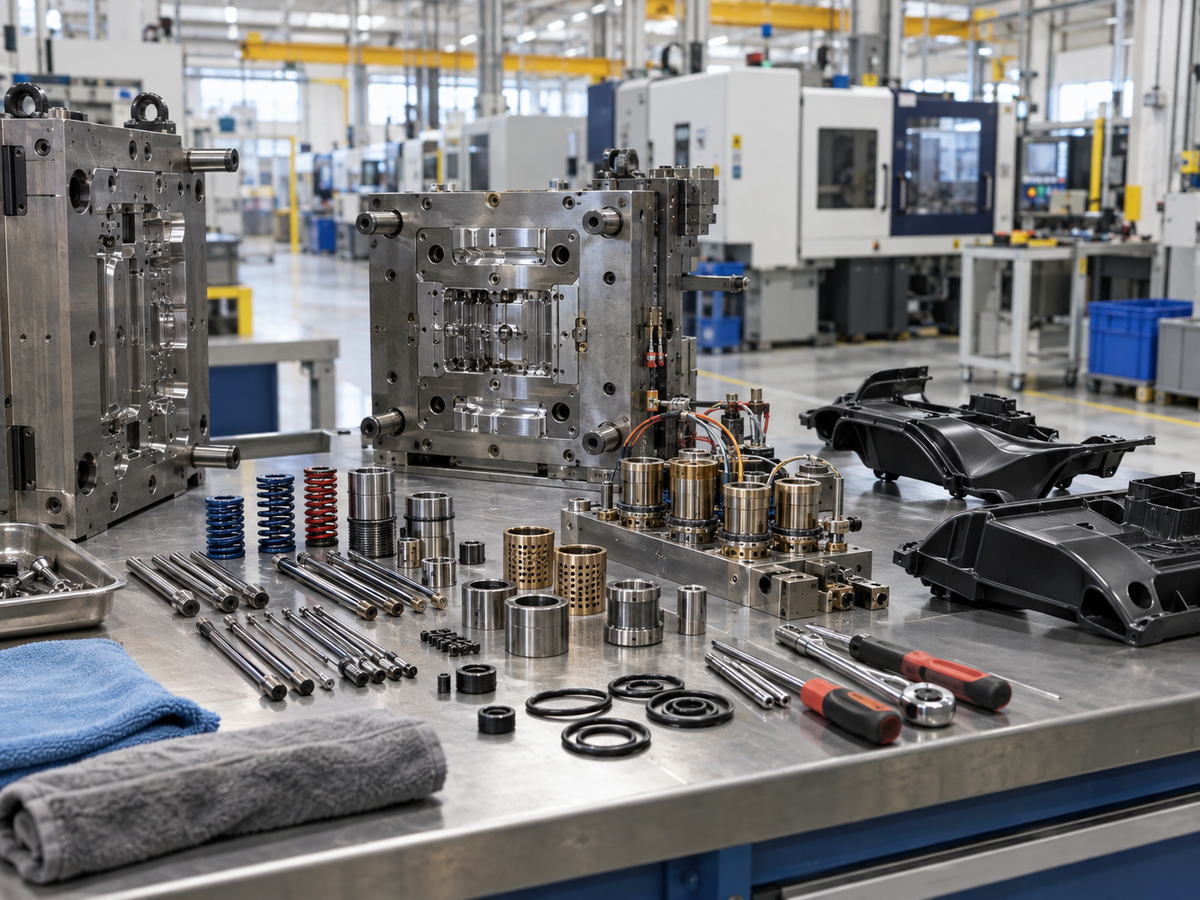
Sıcak yolluklu kalıplarda rezistans, termokupl, kablo, soket ve sıcaklık kontrol bölgeleri düzenli olarak kontrol edilmelidir. Dengesiz sıcaklık parçada yanık, ipliklenme, eksik dolum veya renk değişimi oluşturabilir. Elektrik şeması ile kritik yedek bileşen bilgileri güncel tutulmalıdır.
Kritik yedek parçalar ve müdahale süresi
İtici pim, yay, conta, limit elemanı, sürgü aşınma plakası, termokupl veya rezistans gibi parçaların arıza riski ve tedarik süresi değerlendirilmelidir. Uzun terminli kritik bileşenler için yedek stratejisi oluşturmak plansız duruş riskini azaltır.
Kalite verileri bakım ihtiyacını gösterebilir
Çapak artışı, ölçü kayması, yüzey izi, dolum dengesizliği veya çevrim süresinin uzaması yalnızca proses ayarı problemi olmayabilir. Bu değişimler aşınma, hava tahliye kanallarının kirlenmesi, soğutma kaybı veya hareketli eleman boşluğuna işaret edebilir. Parça kalite trendleri ile kalıp bakım kayıtlarının birlikte incelenmesi erken müdahaleyi destekler.
Sık Sorulan Sorular
Plastik enjeksiyon kalıbına ne sıklıkla bakım yapılır?
Tek bir sabit süre yoktur. Kalıp yapısı, çevrim sayısı, malzeme, hareketli elemanlar, sıcak yolluk ve arıza geçmişine göre risk bazlı periyot belirlenir.
Kalıp ömrü uzatılabilir mi?
Uygun çelik ve kalıp tasarımı, doğru proses penceresi, kontrollü su sistemi, düzenli temizlik, yağlama, kayıt ve zamanında parça değişimi kalıbın kullanılabilir ömrünü destekler.
Projenizi birlikte değerlendirelim
İdeal Plastik, kalıp imalatı ve plastik enjeksiyon süreçlerini aynı tesiste yürüttüğü için kalıp performansını üretim verileriyle birlikte değerlendirebilir. Mevcut veya yeni kalıbınız için bakım, revizyon, numune ve seri üretim ihtiyaçlarınızı teknik bilgilerle paylaşabilirsiniz.