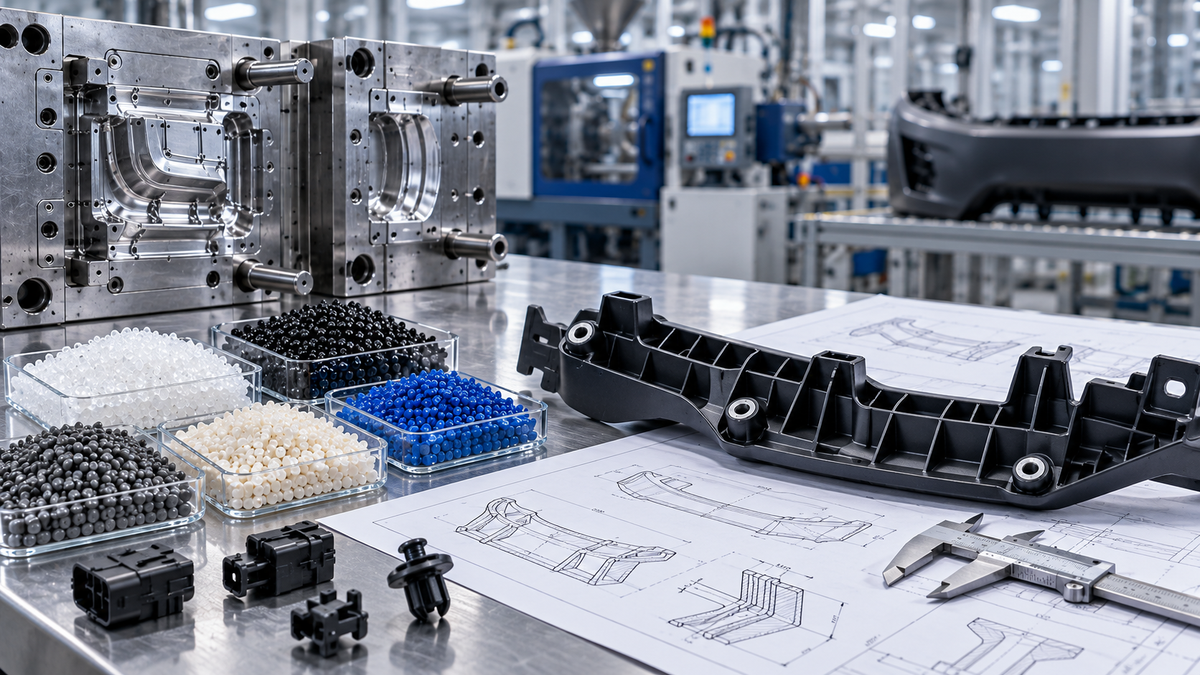
Otomotiv sektöründe plastik enjeksiyon kalıbı yalnızca parçanın şeklini veren bir üretim aracı değildir. Kalıp; parça ölçülerini, yüzey kalitesini, çevrim süresini, fire oranını ve seri üretimin tekrarlanabilirliğini belirleyen temel sistemdir. İyi bir otomotiv kalıbı tasarım, malzeme, proses ve kalite gereksinimlerini aynı yapıda buluşturmalıdır.
Süreç teknik veri ve şartnameyle başlar
Kalıp tasarımından önce 3D parça verisi, teknik resim, kritik ölçüler, toleranslar, yıllık adet, hedef çevrim süresi, hammadde ve yüzey beklentileri netleştirilir. Parçanın araçtaki montaj yeri, taşıdığı yük, sıcaklık ve kimyasal temas koşulları da kalıp kararlarını etkiler.
Üretilebilirlik analizi neden gereklidir?
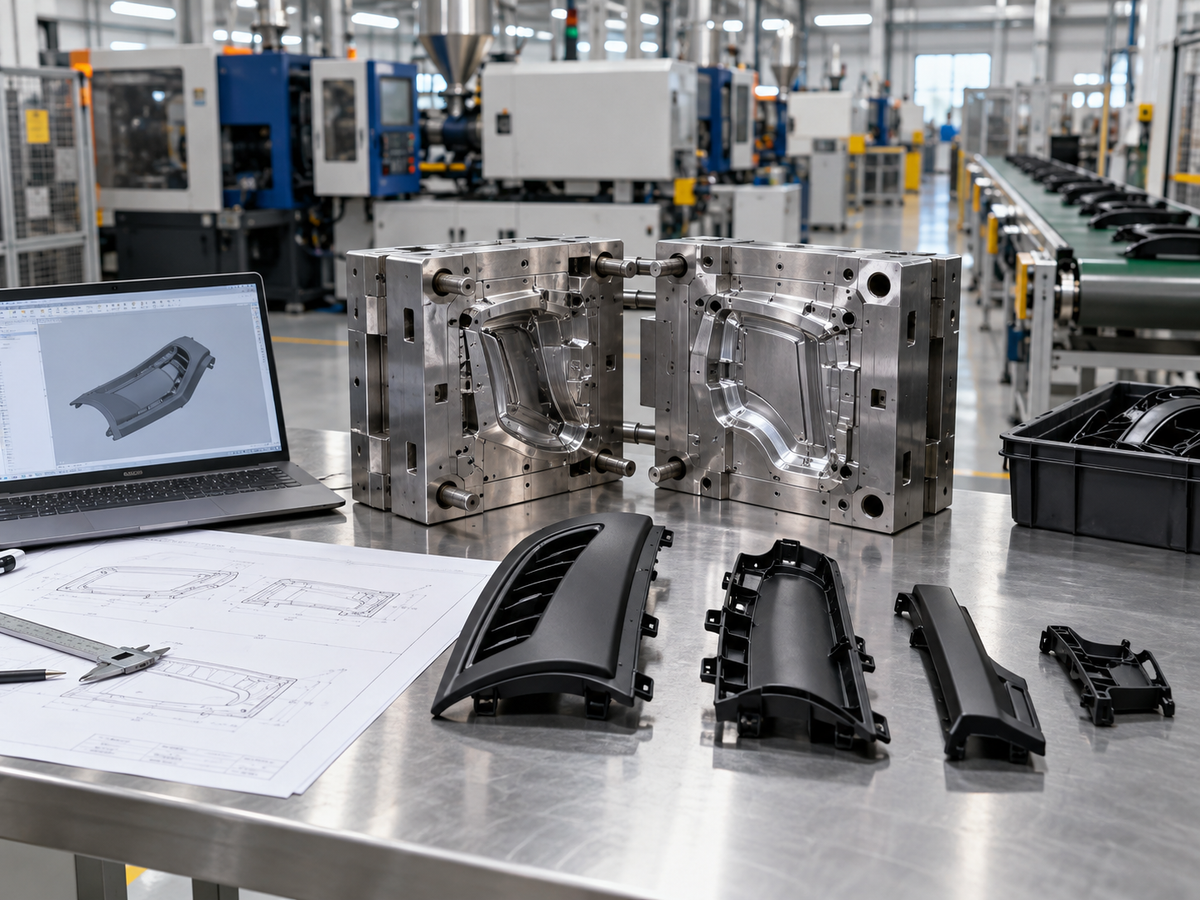
DFM analizi; duvar kalınlığı geçişlerini, feder ve boss tasarımını, radyüsleri, kalıptan çıkış açılarını, birleşme çizgilerini, hava tahliyesini ve itici izlerini değerlendirir. Giriş noktasının yanlış konumu görünür yüzeyde iz oluşturabilir veya kaynak çizgisini mekanik açıdan hassas bir bölgeye taşıyabilir. Dengesiz soğutma ise çevrim süresini uzatıp çarpılmayı artırabilir.
Kalıp çeliği, yolluk ve soğutma kararları
Kalıp çeliği; üretim adedi, plastiğin aşındırıcılığı, yüzey beklentisi ve bakım planına göre seçilir. Soğuk veya sıcak yolluk kararı parça geometrisi, göz sayısı, hammadde, yıllık adet ve fire hedefiyle birlikte değerlendirilir. Dengeli soğutma kanalları ölçüsel kararlılık ve verimli seri üretim için kritik önemdedir.
Numune, ölçüm ve kalıp doğrulama
İlk kalıp denemesinde dolum dengesi, çapak, çöküntü, yanık, kaynak izi, deformasyon, yüzey ve ölçüler birlikte incelenir. Proses parametreleri kayıt altına alınır ve ölçüm sonuçları tasarım hedefleriyle karşılaştırılır. Gerekli düzeltmelerin ardından tekrar numune alınır; müşteri talebine göre ölçüm raporları, malzeme belgeleri ve proses kayıtları onay dosyasına eklenebilir.
Seri üretim için kalıp bakım planı
Kalıbın onaylanması projenin sonu değildir. Temizlik, yağlama, aşınan parçaların kontrolü, sıcak yolluk ve soğutma kanallarının takibi, yedek parça planı ve bakım periyotları üretim sürekliliği için gereklidir. Kalıp üzerindeki revizyonların kayıt altında tutulması izlenebilirliği güçlendirir.
Kalıp ve enjeksiyonun aynı çatı altında olmasının avantajı
Kalıp tasarımı, imalatı, denemesi ve seri üretimin aynı teknik ekip tarafından yönetilmesi geri bildirim süresini kısaltır. Enjeksiyon sırasında görülen akış, soğutma veya kalıptan çıkış sorunları doğrudan kalıp ekibine aktarılabilir; proje sorumluluğu dağılmadan daha hızlı iyileştirme yapılabilir.
Sık Sorulan Sorular
Otomotiv plastik enjeksiyon kalıbı yaptırmak için hangi bilgiler gerekir?
3D parça verisi, teknik resim, hammadde, yıllık adet, kritik ölçüler, yüzey beklentisi, hedef çevrim ve müşteri özel şartları başlangıç için temel girdilerdir.
Sıcak yolluk her otomotiv kalıbında gerekli midir?
Hayır. Karar; parça geometrisi, malzeme, göz sayısı, üretim adedi, fire hedefi, yatırım ve bakım koşullarına göre verilir.
Projenizi birlikte değerlendirelim
İdeal Plastik, 1982'den bu yana kalıpçılık ve plastik enjeksiyon alanında faaliyet gösterir. CNC destekli kalıphane ile 80–250 ton enjeksiyon makinelerinin aynı tesiste bulunması sayesinde yeni plastik parça projeleri tasarımdan numuneye ve seri üretime kadar bütüncül olarak değerlendirilebilir.