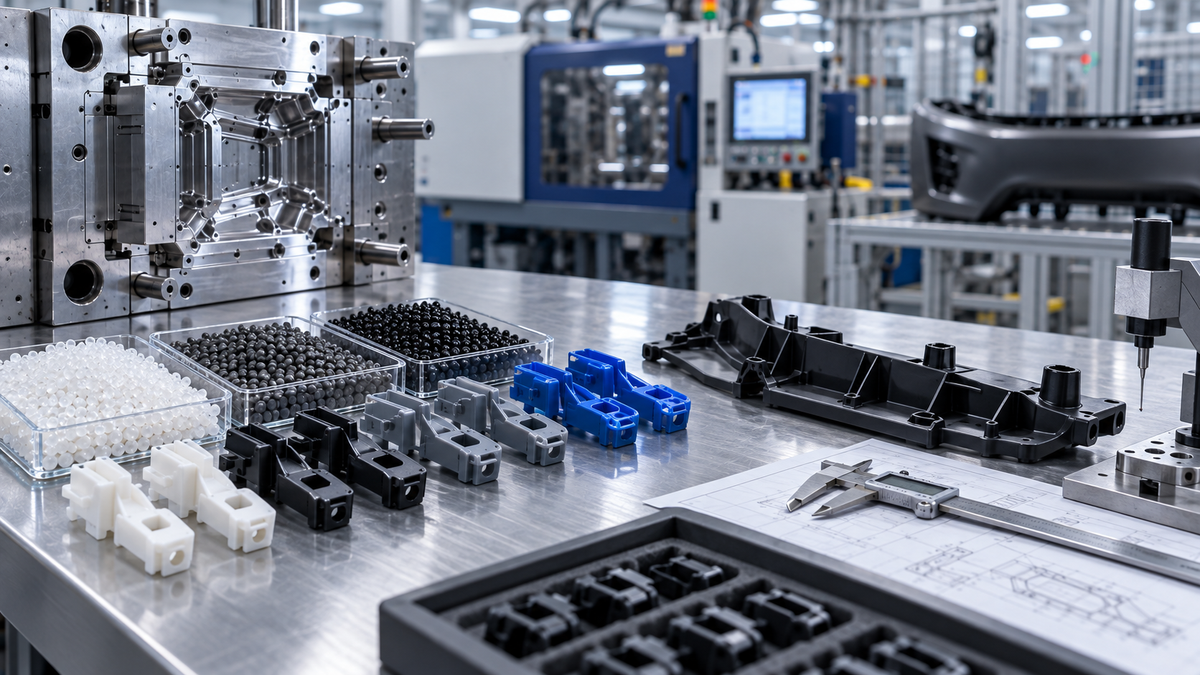
Otomotiv plastik parça üretiminde kalite yalnızca sevkiyat öncesinde yapılan son kontrolden ibaret değildir. Aynı parçanın farklı vardiya, hammadde lotu ve üretim tarihlerinde tekrarlanabilir olması gerekir. İzlenebilirlik ve proses kontrolü; olası bir uygunsuzluğun hangi malzeme, makine, kalıp ve üretim koşuluyla ilişkili olduğunu hızlı biçimde belirlemeyi sağlar.
İzlenebilirlik hangi bilgileri kapsamalı?
Üretim emri; ürün kodu, revizyon seviyesi, kalıp numarası, makine, operatör, tarih ve hammadde lotuyla ilişkilendirilmelidir. Boya veya katkı kullanılıyorsa bunların lot bilgileri de kayda alınır. Böyle bir yapı hem sorun çıktığında geriye dönük inceleme hem de başarılı proses koşullarını tekrar kullanabilmek için gereklidir.
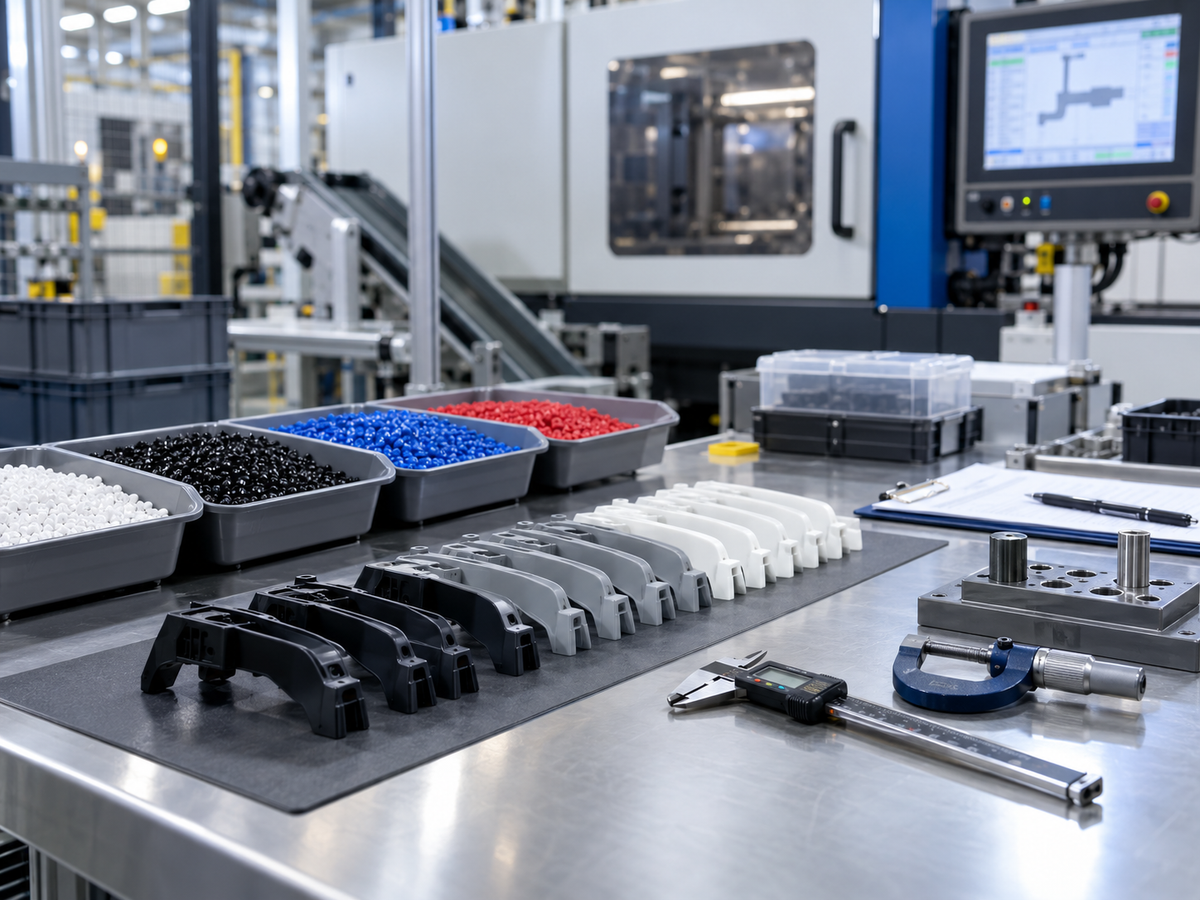
Hammadde hazırlığı prosesin ilk kontrol noktasıdır
PA6 ve PA66 gibi nem alma eğilimi olan mühendislik plastiklerinde kurutma koşulları parçanın görünümünü ve mekanik performansını etkiler. Malzemenin üretici tavsiyesine uygun hazırlanması, yeniden öğütülmüş malzeme oranının tanımlanması ve malzeme karışmasının önlenmesi gerekir. Ticari sınıf, renk, katkı ve lot bilgisi doğrulanmalıdır.
İlk parça onayı ve proses penceresi
Makine ayarından sonra seri üretime geçmeden önce ilk parçalar görsel ve boyutsal olarak kontrol edilir. Enjeksiyon basıncı, eriyik sıcaklığı, kalıp sıcaklığı, tutma basıncı, soğutma süresi ve çevrim süresi gibi kritik parametreler kayıt altına alınır. Amaç tek bir ideal sayı değil, uygun parça üreten güvenli proses aralığını tanımlamaktır.
Kontrol planı parçanın riskine göre kurulmalı
Her ölçüyü aynı sıklıkta kontrol etmek verimli değildir. Montajı, sızdırmazlığı veya güvenliği etkileyen kritik karakteristiklere daha yüksek öncelik verilir. Görsel yüzeyler, klips bölgeleri, tırnaklar, delik çapları ve bağlantı ölçüleri ürünün kullanımına göre kontrol planına alınır. Ölçüm cihazı, numune sıklığı, kabul kriteri ve uygunsuzluk halinde yapılacak işlem açıkça tanımlanmalıdır.
Uygunsuzlukta hızlı ayırma ve kök neden
Şüpheli ürün tespit edildiğinde lotun hızlı biçimde ayrılması yayılım riskini azaltır. Ardından sorun yalnızca makine ayarıyla açıklanmamalı; malzeme, kalıp, tasarım, ekipman ve yöntem birlikte değerlendirilmelidir. Düzeltici faaliyetin etkisi sonraki üretimde doğrulanmalıdır.
Sık Sorulan Sorular
Lot izlenebilirliği neden önemlidir?
Uygunsuzluğun kapsamını belirlemeyi ve yalnızca etkilenmiş üretimin ayrılmasını sağlar.
Hangi enjeksiyon parametreleri kaydedilmelidir?
Parçayı etkileyen sıcaklık, basınç, hız, pozisyon, tutma ve çevrim parametreleri kayıt altına alınmalıdır.
Projenizi üretime hazırlayın
İdeal Plastik, kalıp üretimi, deneme baskıları ve seri parça üretimini izlenebilir bir üretim akışı içinde ele alır. Otomotiv projenizin teknik resmi, malzeme şartı, kontrol kriterleri ve yıllık miktarı üzerinden üretim uygunluğu değerlendirilebilir.