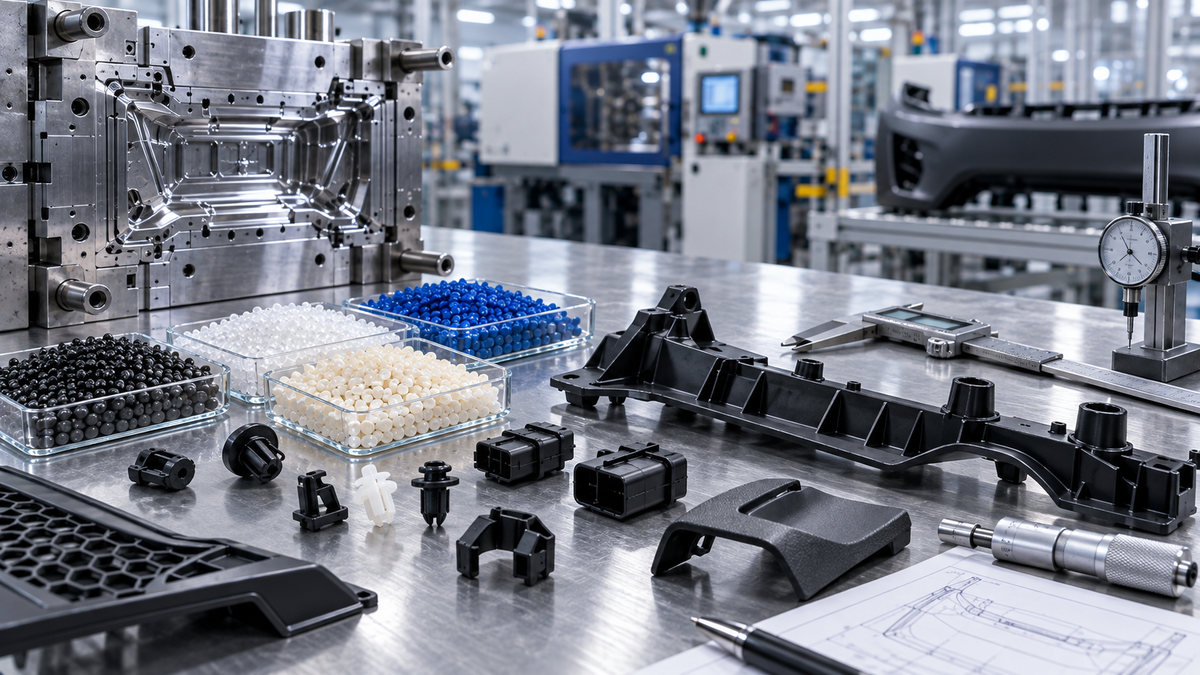
Otomotiv plastik enjeksiyon tedarikçisi seçimi yalnızca parça fiyatını karşılaştırmak değildir. Tedarikçinin kalıbı devreye alma hızı, proses kararlılığı, izlenebilirliği, kapasite yönetimi ve problem çözme kabiliyeti projenin toplam maliyetini ve tedarik güvenliğini doğrudan etkiler.
1. Üretilebilirlik ve mühendislik yaklaşımı
Tedarikçi gönderilen 3D veriyi yalnızca fiyatlandırmak yerine üretilebilirlik açısından yorumlayabilmelidir. Duvar kalınlığı, radyüs, kalıptan çıkış açısı, kaynak izi, çöküntü ve çarpılma riskleri teklif aşamasında konuşulmalıdır.
2. Kalıphane ve enjeksiyonun entegrasyonu
Kalıp tasarımı ve imalatı ile enjeksiyon denemesinin aynı teknik akışta yürütülmesi geri bildirim süresini kısaltır. İlk numunede görülen dolum, soğutma, itici veya kalıptan çıkış problemlerinin doğrudan kalıphaneye aktarılması revizyon sürecini hızlandırabilir.
3. Makine parkının parçaya uygunluğu
Tonaj tek başına yeterli değildir. Kalıp ölçüsü, kolon aralığı, enjeksiyon hacmi, vida çapı, malzeme özellikleri ve yardımcı ekipmanlar birlikte değerlendirilmelidir. Parçaya uygun olmayan makine seçimi proses kararlılığını ve maliyeti olumsuz etkileyebilir.
4. Hammadde ve proses bilgisi
PA6, PA66, POM, PP, ABS, PC ve TPE-V gibi malzemelerin kurutma, sıcaklık, çekme ve nem davranışları farklıdır. Tedarikçi malzeme teknik föyünü okuyabilmeli, hammadde lotunu takip edebilmeli ve geri dönüşüm oranı gibi konuları müşteri şartına göre kontrol etmelidir.
5. Kalite sistemi ve müşteri özel şartları
ISO 9001 proseslerin tanımlı ve izlenebilir yönetimi için önemli bir temel sağlar. Otomotiv tedarik zincirinde müşteriye, ürün grubuna ve tedarik seviyesine göre IATF 16949 ile müşteri özel şartları gündeme gelebilir. Sertifika kapsamı, geçerliliği ve üretim adresi doğrulanmalıdır.
6. İzlenebilirlik ve değişiklik kontrolü
Hammadde lotu, makine, kalıp gözü, proses parametresi, operatör ve üretim tarihi gibi verilerin hangi seviyede izleneceği parça riskine göre tanımlanmalıdır. Kalıp revizyonu, hammadde değişikliği, proses aralığı veya alt tedarikçi değişimi kontrolsüz bırakılmamalıdır.
7. Ölçüm ve numune onay kabiliyeti
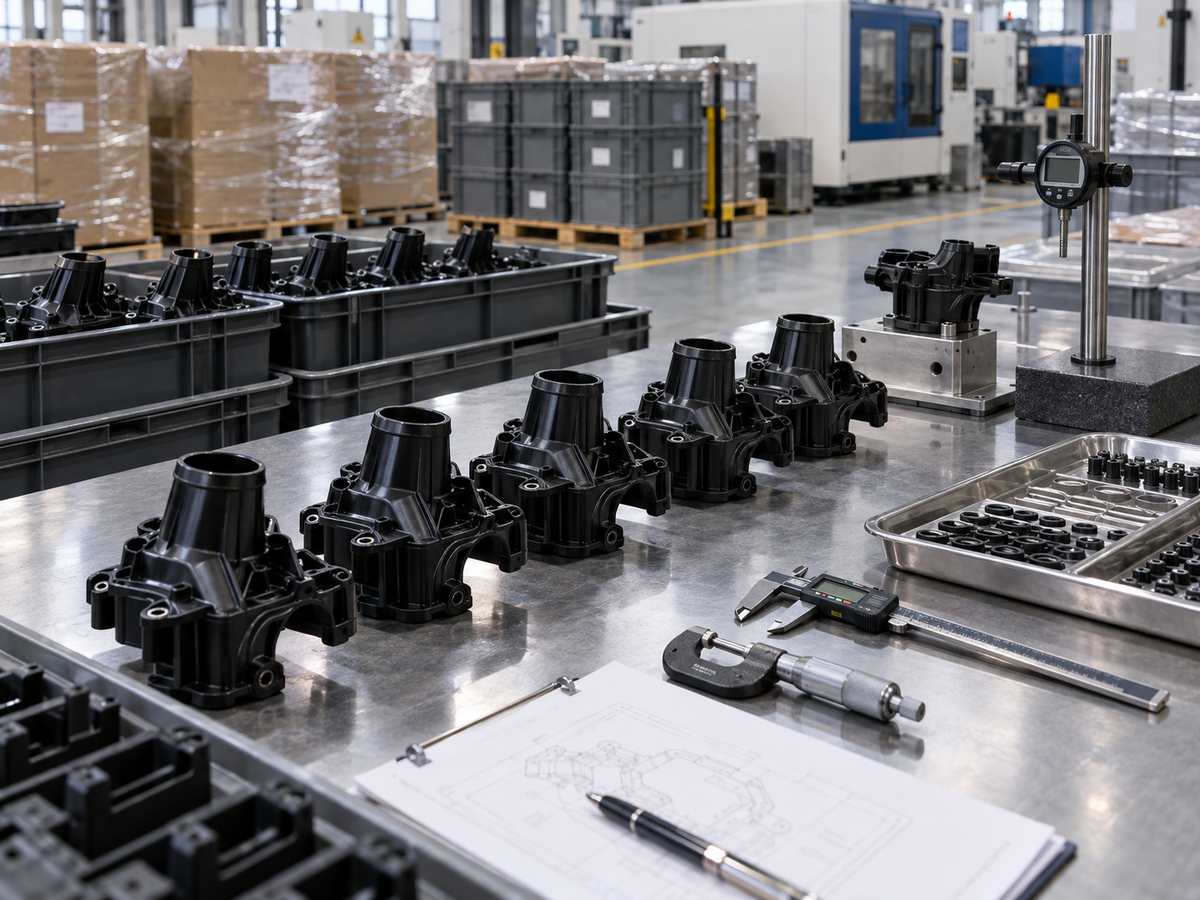
Kritik ölçülerin hangi ekipman ve yöntemle kontrol edileceği bilinmelidir. Numune raporlarında parça revizyonu, kalıp gözü, malzeme ve ölçüm koşulları yer almalıdır. Otomotiv müşterisinin istediği parça onay dosyasının kapsamı proje başlangıcında belirlenmelidir.
8. Kapasite, bakım ve süreklilik
Yıllık adet kadar aylık tepe talepler de incelenmelidir. Çevrim süresi, göz sayısı, vardiya düzeni, planlı bakım ve yedek kapasite üzerinden gerçekçi kapasite hesabı yapılmalı; kritik kalıp yedekleri ve iş sürekliliği yaklaşımı değerlendirilmelidir.
9. İletişim ve problem çözme
Otomotiv projelerinde teknik problem tamamen sıfırlanamaz; belirleyici olan problemin nasıl yönetildiğidir. Hızlı bildirim, geçici önlem, kök neden analizi, kalıcı faaliyet ve doğrulama adımlarının sorumluları belli olmalıdır.
Sık Sorulan Sorular
Otomotiv plastik enjeksiyon tedarikçisinden hangi belgeler istenir?
Talep projeye göre değişir. ISO 9001 sertifikası, malzeme belgeleri, ölçüm raporları, proses kayıtları ve müşteri özel şartlarına bağlı ek kalite dokümanları istenebilir.
Projenizi birlikte değerlendirelim
İdeal Plastik; CNC destekli kalıphane, 80–250 ton enjeksiyon makineleri ve kalite yönetim altyapısıyla otomotive yönelik yeni proje taleplerini teknik şartlar doğrultusunda değerlendirebilir. Teknik resim, 3D veri, hammadde, yıllık adet ve kalite beklentinizi paylaşarak ön inceleme talep edebilirsiniz.