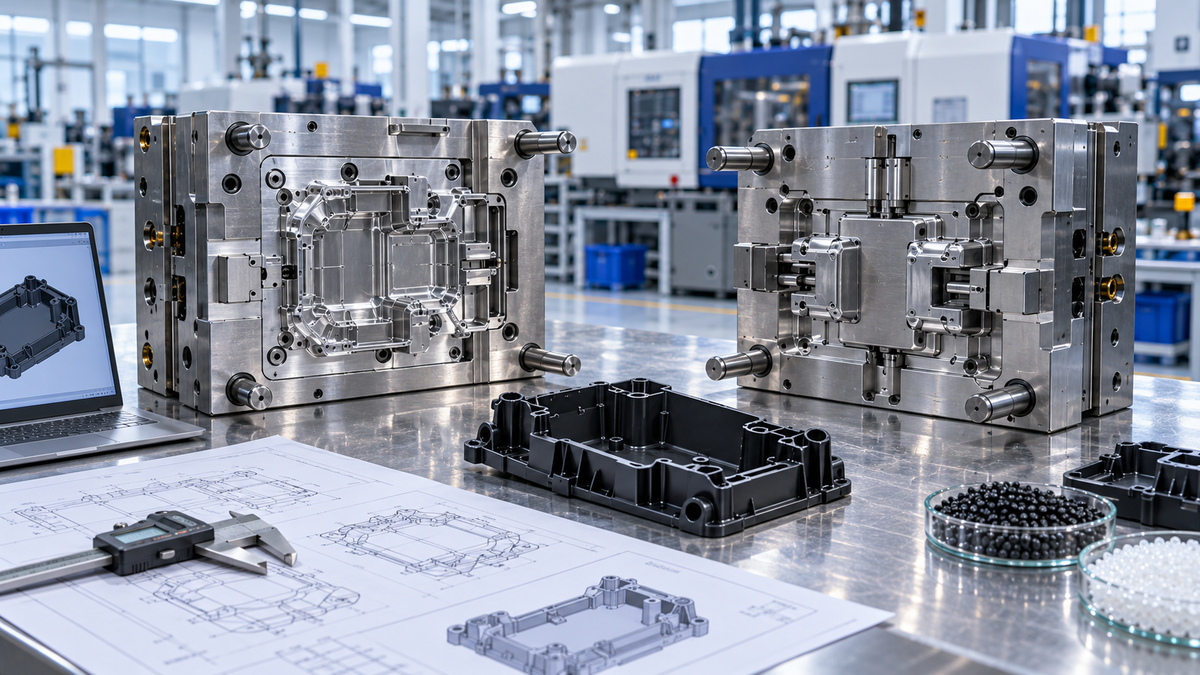
Plastik enjeksiyon üretiminde başarı, kalıp kadar hammaddenin yük, sıcaklık, kimyasal temas, görünüm, tolerans ve ömür gereksinimlerine uygunluğuna bağlıdır. PP, ABS veya PA gibi aileler farklı davranışlar sunar; ancak bunlar aynı geometri veya kalıpta doğrudan birbirinin yerine geçecek seçenekler değildir. Malzeme seçimi tasarımın erken aşamasında yapılmalı ve belirli ticari sınıf üzerinden doğrulanmalıdır.
Plastik Enjeksiyonda Malzeme Seçimi Neden Önemlidir?
Hammadde; parçanın darbe dayanımını, sertliğini, sürtünmesini, boyutsal kararlılığını, dış ortam performansını ve kalıptan çıkış davranışını etkiler. Yanlış seçim; çatlama, çarpılma, renk değişimi, yüzey hatası, ölçü kaçması veya gereksiz yüksek maliyet gibi sonuçlar doğurabilir. Teknik olarak mümkün olan malzemeler arasından üretim hedeflerine en uygun olanı seçmek gerekir.

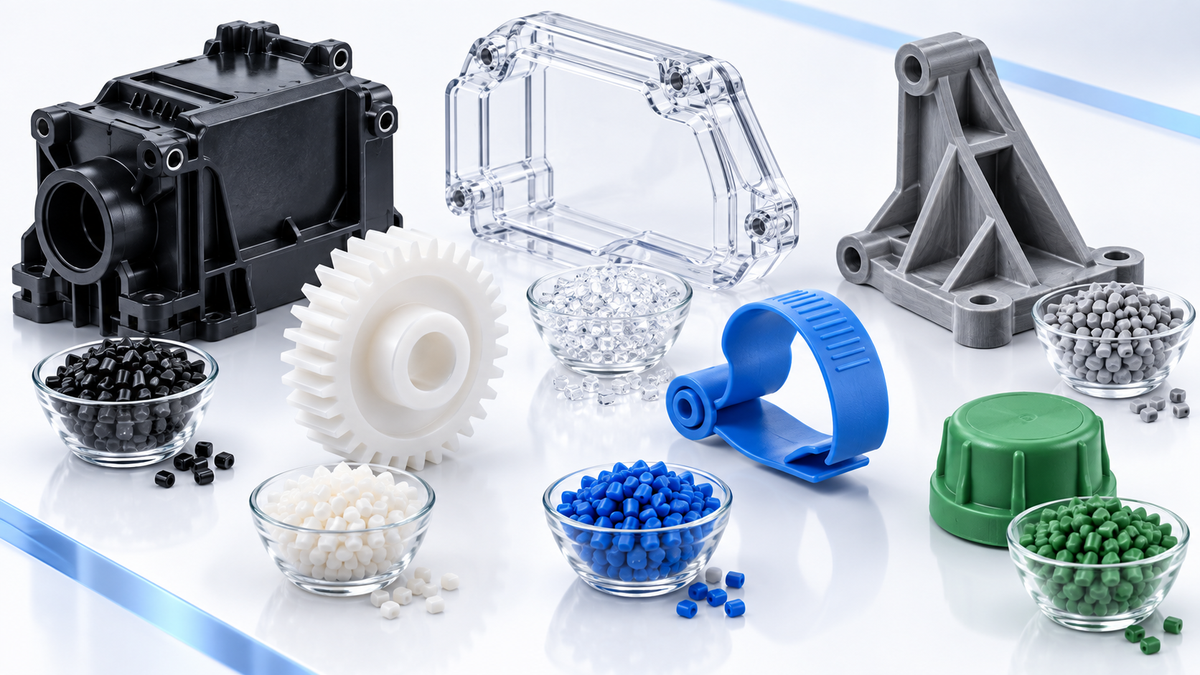
Yaygın Plastik Enjeksiyon Malzemeleri
PP (Polipropilen)
PP; düşük yoğunluğu, kimyasal direnci ve birçok uygulamada ekonomik olması nedeniyle çok yaygın kullanılır. Yaşayan menteşe gibi sürekli bükülme gereken tasarımlarda uygun sınıfları avantaj sağlayabilir. Buna karşılık rijitlik, düşük sıcaklık darbe performansı veya UV dayanımı gerektiğinde seçilecek PP sınıfı ve katkılar ayrıca değerlendirilmelidir.
ABS
ABS; iyi yüzey görünümü, işlenebilirlik ve dengeli darbe dayanımı sayesinde muhafaza, kapak, tüketici ürünü ve teknik parçalarda sık kullanılır. Boyanabilir veya dokulu yüzey gereken projelerde tercih edilebilir. Dış ortam ve yüksek sıcaklık şartlarında standart ABS yerine uygulamaya uygun özel sınıfların değerlendirilmesi gerekir.
PC (Polikarbonat)
PC, yüksek darbe dayanımı ve şeffaf sınıflarıyla öne çıkar. Elektrik-elektronik muhafazaları, koruyucu parçalar ve optik olmayan şeffaf uygulamalar buna örnektir. Ancak akış, kurutma ve iç gerilim gibi proses konuları dikkatle yönetilmelidir; kullanılan sınıfın üretici veri sayfası esas alınmalıdır.
PA (Poliamid / Naylon)
PA ailesi; mekanik dayanım, aşınma direnci ve teknik uygulamalardaki performansıyla bilinir. Cam elyaf takviyeli sınıflar daha yüksek rijitlik sağlayabilir. Poliamidler nem alabilen malzemelerdir; bu durum hem proses öncesi kurutmayı hem de nihai parçanın ölçü ve mekanik davranışını etkileyebilir.
POM
POM; düşük sürtünme, iyi boyutsal kararlılık ve mekanik parçalardaki performansı nedeniyle dişli, klips, yataklama ve hareketli bağlantılarda değerlendirilebilir. Malzemenin kimyasal yapısı ve proses gereksinimleri nedeniyle kalıp ve üretim koşulları uygun şekilde planlanmalıdır.
PE ve HDPE
Polietilen ailesi düşük yoğunluk, nem direnci ve kimyasal dayanım gibi avantajlar sunar. HDPE daha rijit ve dayanıklı ürünlerde kullanılabilir. Ancak yüzey yapıştırma, boyama, yüksek sıcaklık veya dar tolerans gerektiren parçalar için projenin şartları ayrıca değerlendirilmelidir.
TPE
TPE malzemeler kauçuk benzeri esnekliği termoplastik işleme avantajıyla birleştirir. Tutma yüzeyleri, esnek contalar, tamponlar ve overmolding uygulamalarında kullanılabilir. Sertlik, yapışma ve kimyasal dayanım değerleri TPE ailesi içinde geniş aralıkta değiştiği için uygun sınıf seçimi kritiktir.
Malzeme Seçerken 7 Temel Kriter
- Mekanik yük: Darbe, çekme, eğilme, aşınma ve yorulma beklentisi.
- Çalışma sıcaklığı: Sürekli ve kısa süreli sıcaklık maruziyeti.
- Kimyasal ortam: Yağ, yakıt, deterjan, solvent, su veya farklı akışkanlarla temas.
- Dış ortam: UV, ozon, nem ve hava koşulları.
- Yüzey beklentisi: Parlaklık, doku, boya, renk ve görünür parça kalitesi.
- Boyutsal tolerans: Çekme, nem alma, fiber yönlenmesi ve çarpılma riski.
- Toplam maliyet: Sadece kilogram fiyatı değil, çevrim süresi, fire, kurutma, kalıp gereksinimi ve parça ömrü.
Hammadde Fiyatı Tek Başına Karar Kriteri Olmamalı
Daha ucuz bir hammadde her zaman daha düşük parça maliyeti anlamına gelmez. Daha uzun çevrim süresi, yüksek fire, sık kalite problemi veya ürünün sahada erken bozulması toplam maliyeti artırabilir. Malzeme değerlendirmesi, parça başına toplam üretim ve kullanım maliyeti üzerinden yapılmalıdır.
Teklif İsterken Hangi Bilgiler Verilmeli?
3D model ve teknik resmin yanında yıllık adet, çalışma ortamı, sıcaklık, kimyasal temas, renk, yüzey, sertlik ve varsa alev geciktirme veya UV beklentileri paylaşılmalıdır. Onaylı malzeme varsa üretici, tam ticari sınıf, dolgu/katkı bilgisi ve teknik şartname iletilmelidir. Yalnızca polimer ailesinin adı yeterli değildir; alternatif malzeme ancak gerekli teknik ve numune kontrollerinden sonra kabul edilir.
Malzeme Seçiminde DFM ve Kalıp Tasarımı Birlikte Düşünülmeli
Aynı parça geometrisi farklı plastiklerde aynı kalıp davranışını göstermez. Çekme oranı, akış yönü, fiber yönlenmesi, kalıptan çıkış kuvveti ve soğuma davranışı; draft açısı, gate konumu, rib yapısı ve tolerans yaklaşımını doğrudan etkiler. Örneğin cam elyaf takviyeli bir malzeme daha yüksek rijitlik sağlarken yönlü çekme ve kalıp aşınması riskini artırabilir. Bu nedenle malzeme kararı verildikten sonra DFM çalışmasının tekrar gözden geçirilmesi, kalıbın yalnızca nominal ölçüye değil gerçek proses davranışına göre tasarlanmasını sağlar.
Nem, Kurutma ve Proses Penceresi
Bazı mühendislik plastikleri depolama sırasında nem alabilir ve bu nem, enjeksiyon sırasında yüzey izi, gazlanma, mekanik özellik kaybı veya ölçü kararsızlığına yol açabilir. Kurutma ihtiyacı malzeme ailesine göre değil, kullanılan spesifik sınıfın teknik veri sayfasına göre belirlenmelidir. Hammadde kurutması, eriyik sıcaklığı, kalıp sıcaklığı, enjeksiyon hızı ve ütüleme basıncı birlikte bir proses penceresi olarak ele alınmalı; seri üretimde yalnızca tek bir iyi ayar yerine kabul edilebilir çalışma aralığı tanımlanmalıdır.
Katkılı ve Özel Sınıflar Ne Zaman Gerekir?
UV dayanımı, alev geciktirme, antistatik özellik, düşük sürtünme, yüksek rijitlik veya darbe modifikasyonu gibi ihtiyaçlar varsa standart polimer yerine katkılı bir sınıf seçilebilir. Ancak her katkı yalnızca fayda getirmez; akışkanlık, yüzey kalitesi, kaynak izi dayanımı, renk tutarlılığı ve kalıp aşınması da değişebilir. Bu nedenle teknik şartname hazırlanırken yalnızca ABS veya PA yazmak yerine performans beklentileri, varsa standart gereksinimleri ve doğrulanacak kritik özellikler tanımlanmalıdır.
Seri Üretim Öncesi Malzeme Nasıl Doğrulanır?
Teknik veri sayfası doğru başlangıç noktasıdır ancak gerçek parça üzerindeki doğrulamanın yerini tutmaz. İlk numunelerde ölçü, montaj, darbe veya yük davranışı, yüzey görünümü, renk, kimyasal temas ve çalışma sıcaklığı gibi proje için kritik özellikler kontrol edilmelidir. Özellikle yeni bir hammadde sınıfına geçiliyorsa, yalnızca makinede üretilebilmesi yeterli kabul edilmemeli; ürünün gerçek kullanım senaryosu da test edilmelidir. Bu yaklaşım, seri üretim başladıktan sonra malzeme kaynaklı revizyon ve kalite maliyetini önemli ölçüde azaltır.
Malzeme Seçiminde Sektöre Göre Değişen Öncelikler
Aynı plastik türü farklı sektörlerde tamamen farklı beklentilerle seçilebilir. Otomotivde darbe, sıcaklık çevrimi, titreşim ve kimyasal temas öne çıkarken; elektrik-elektronikte alev geciktirme, izolasyon ve boyutsal kararlılık daha kritik olabilir. Tüketici ürünlerinde yüzey kalitesi, renk tutarlılığı ve hissiyat ön plana çıkabilir. Gıda veya medikal uygulamalarda ise temas uygunluğu ve izlenebilirlik gibi ek şartlar gündeme gelir. Bu nedenle malzeme seçimini yalnızca genel mekanik değerlere göre değil, parçanın kullanılacağı sektörün doğrulama ve kalite beklentileriyle birlikte yapmak gerekir.
İkincil Hammadde ve Geri Dönüştürülmüş İçerik Kullanımı
Maliyet ve sürdürülebilirlik hedefleri nedeniyle geri dönüştürülmüş içerik kullanımı giderek daha fazla değerlendiriliyor. Ancak regranül veya geri dönüştürülmüş hammadde kullanıldığında renk, akışkanlık, darbe dayanımı ve koku gibi özelliklerde partiden partiye değişkenlik artabilir. Kritik teknik parçalarda geri dönüştürülmüş içerik oranı, tedarikçi spesifikasyonu ve kabul kriterleri netleştirilmelidir. Üretimde kırma yolluk veya proses firesinin tekrar kullanılması planlanıyorsa bunun mekanik performans ve görünüm üzerindeki etkisi numune çalışmalarıyla doğrulanmalı, kontrolsüz biçimde sisteme geri beslenmemelidir.
Renk, Masterbatch ve Yüzey Görünümü
Renkli plastik parçalarda ana polimer kadar kullanılan masterbatch de proses ve kaliteyi etkiler. Pigment tipi, dozaj, dağılım ve taşıyıcı reçine; renk farkı, yüzey parlaklığı ve hatta bazı mekanik özellikler üzerinde etkili olabilir. Özellikle açık renkler, metalik tonlar veya yüksek kozmetik beklentili parçalar için farklı kalıp yüzeyleri ve proses koşullarında numune alınması yararlıdır. Seri üretimde renk kontrolü yalnızca görsel değerlendirmeye bırakılmamalı; müşteri beklentisine göre referans numune veya ölçülebilir renk toleransı tanımlanmalıdır.
Malzeme Değişikliği Yaparken Neleri Yeniden Kontrol Etmek Gerekir?
Aynı aile içinde farklı tedarikçi veya malzeme sınıfına geçiş bile dolum, çekme, nem davranışı ve ölçüleri değiştirebilir. MFR gibi değerler ancak test sıcaklığı ve yükü de aynı olduğunda anlamlı karşılaştırılır; tek bir akış değeri tam malzeme eşdeğerliği değildir. Alternatif sınıf devreye alınmadan teknik veri karşılaştırması, numune baskısı, kritik ölçü ve gerekli fonksiyon kontrolleri yapılır. Onaylı malzeme listesi ve kayıtlı değişiklik yönetimi seri kaliteyi destekler.
Doğru Malzeme Seçimi İçin Pratik Proje Akışı
Sağlıklı bir seçim süreci; parçanın görevini ve çalışma ortamını tanımlamakla başlar. Ardından mekanik yükler, sıcaklık, kimyasal temas, dış ortam, yüzey ve maliyet hedefleri sıralanır. Bu kriterlere göre birkaç aday malzeme daraltılır, tedarikçi veri sayfaları karşılaştırılır ve DFM çalışması yapılır. Son aşamada numune baskılar üzerinden ölçü, montaj ve fonksiyon doğrulanır. Bu yöntem, katalogdan tek bir malzeme seçip doğrudan kalıp yatırımına geçmekten daha fazla hazırlık gerektirir; ancak seri üretimde parça hatası, kalıp revizyonu ve malzeme değişikliği riskini belirgin biçimde azaltır.
Sıkça Sorulan Sorular
Plastik enjeksiyonda en çok hangi malzeme kullanılır?
Tek bir cevap yoktur. PP, ABS, PE, PA ve PC gibi malzemeler farklı sektörlerde yaygındır. En doğru seçim ürünün teknik şartlarına ve üretim hacmine bağlıdır.
Cam elyaf katkısı ne sağlar?
Uygun malzemelerde cam elyaf takviyesi rijitlik ve bazı mekanik özellikleri artırabilir. Bunun karşılığında akış, yüzey, kalıp aşınması ve çarpılma davranışı değişebilir.
Temel üretim süreci için Plastik Enjeksiyon Nedir?; ABS ve PC karşılaştırması için ABS ve Polikarbonat rehberini inceleyebilirsiniz.
Parçanız için malzeme ve üretilebilirlik değerlendirmesi almak üzere İdeal Plastik ile iletişime geçin.