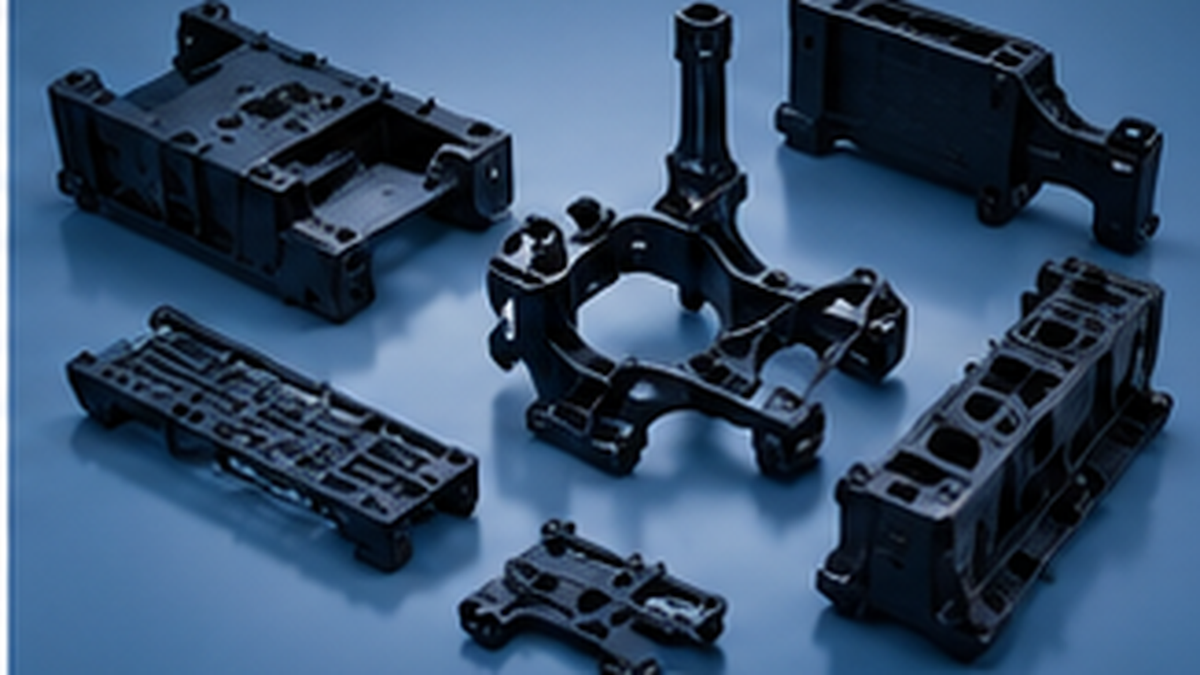
Die Maßhaltigkeit und Funktion eines Kunststoffteils in der Automobilserie hängen unter anderem von Entscheidungen vor dem Werkzeugbau ab. Die fertigungsgerechte Konstruktion, kurz DFM, betrachtet Bauteilgeometrie, Werkstoff, Werkzeug und Spritzgießprozess gemeinsam. Früh erkannte Risiken können vermeidbare Änderungen reduzieren; die geforderte Bauteilfunktion bleibt dabei maßgeblich.
Warum DFM vor dem Werkzeugbau erforderlich ist
Ein CAD-Modell zeigt die gewünschte Geometrie, beweist aber noch keine sichere Füllung, Kühlung und Entformung. Analysiert werden Trennebene, Entformungsrichtung, Formschrägen, Hinterschneidungen, Schieber, Anschnitt und kritische Maße. Produktionskritische Merkmale können so angepasst werden, ohne die geforderte Funktion zu verändern.
Wanddicke, Rippen und Übergänge
Abrupte Wanddickenwechsel können Einfallstellen, Lunker und Eigenspannungen begünstigen. Ausgewogene Wandstärken unterstützen eine kontrollierte Füllung und Abkühlung. Geeignete Rippen können die Steifigkeit erhöhen, ohne unnötig massive Bereiche zu schaffen. Rippendicke, Höhe und Fußradius werden nach Werkstoff, mechanischer Funktion und Sichtanforderung ausgelegt, nicht nach einem pauschalen Verhältnis für jedes Bauteil.
Anguss und Kühlung
Die Anschnittposition beeinflusst Fließrichtung, Bindenähte, Luftabfuhr und sichtbare Spuren. Besonders an Clips, Rastnasen und Befestigungsbohrungen ist der Fließverlauf wichtig. Eine möglichst gleichmäßige Wärmeabfuhr kann helfen, Zykluszeit und Verzug zu beherrschen. Anguss- und Kühlkonzept werden deshalb mit Jahresmenge und Qualitätsziel bewertet, nicht nur anhand der anfänglichen Werkzeugkosten.
Schwindung und Toleranzen
PP, PA6, PA66, POM, ABS und TPE verhalten sich im Werkzeug unterschiedlich. Faserverstärkung, Feuchteaufnahme und Fließorientierung können das Maßverhalten beeinflussen. Ein allgemeiner Schwindungswert aus dem Datenblatt legt die erreichbaren Toleranzen nicht allein fest. Geometrie, Konditionierung und Einsatztemperatur sind einzubeziehen; kritische Maße und ihre Messmethode werden vor der Bemusterung vereinbart.
Von der Bemusterung zur Serie
Ein erster Schuss zeigt, dass ein Bauteil geformt werden kann, nicht dass die Serienfertigung stabil ist. Maßbericht, Sichtprüfung, Montageversuch und erforderliche Funktionsprüfungen werden gegen vereinbarte Kriterien bewertet. Anschließend wird ein entsprechend überprüftes Prozessfenster festgelegt. Gemeinsame, revisionsgeführte Daten halten Konstruktion, Werkzeugbau und Fertigung auf demselben Stand.
Häufig gestellte Fragen
Wann sollte die DFM-Prüfung erfolgen?
Nach Fertigstellung des CAD-Modells und vor der Bearbeitung des Werkzeugstahls.
Eignet sich dasselbe Werkzeugkonzept für jedes Kunststoffteil?
Nein. Werkstoff, Jahresmenge, Sichtanforderungen und funktionale Toleranzen können eine andere Werkzeugstruktur und Fertigungsweise erfordern.
Reicht ein freigegebenes Erstmuster für die Serie?
Nein. Maße, Montage, Funktion und Prozessstabilität müssen zusammen bestätigt werden.
Bereiten Sie Ihr Projekt für die Fertigung vor
İdeal Plastik verbindet seit 1982 Werkzeugbau und Kunststoffspritzguss in einer Fertigungskette. Für eine technische Vorprüfung können Sie CAD-Daten, Werkstoffvorgabe, Jahresmenge und kritische Maße Ihres Automobilprojekts bereitstellen.
Informieren Sie sich über unsere Leistungen im Werkzeugbau und Spritzguss oder senden Sie Ihre Projektdaten zur technischen Prüfung.