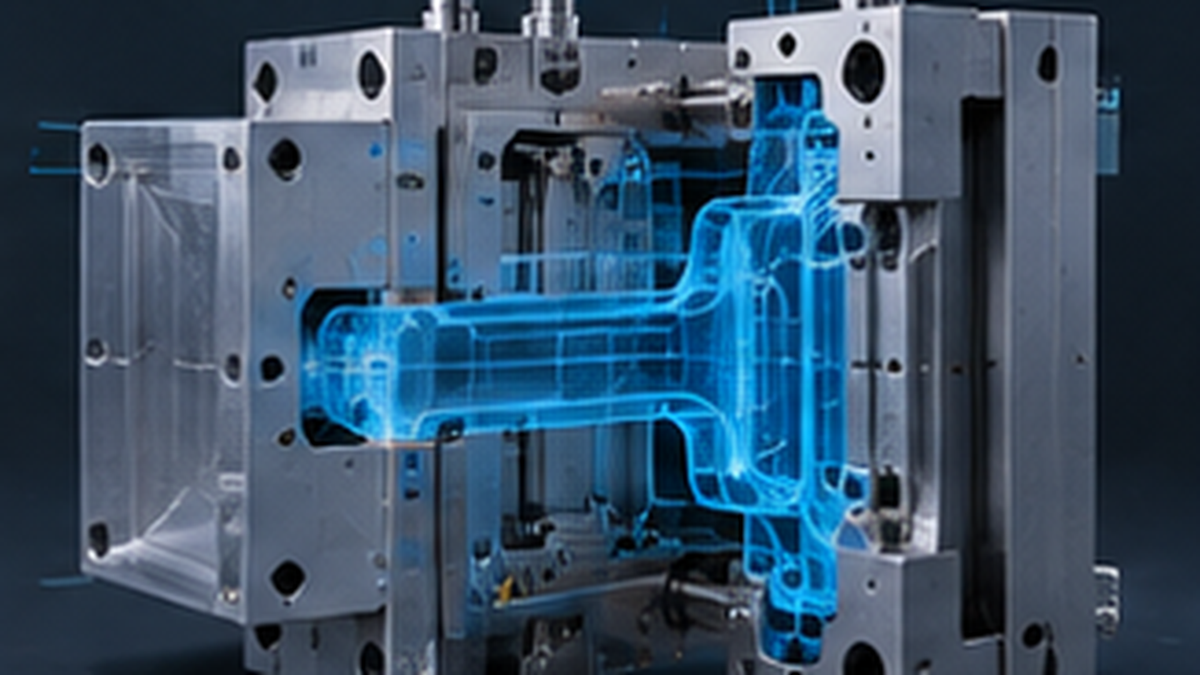
Das Angusssystem einer Spritzgussform bestimmt, wie die Kunststoffschmelze von der Maschinendüse zu den Kavitäten gelangt. Im Kaltkanal erstarrt das Material im Kanalsystem mit dem Bauteil. Im Heißkanal halten beheizte Verteiler und Düsen die Schmelze auf Verarbeitungstemperatur. Beide Konzepte können technisch geeignet sein. Die Auswahl sollte sich auf Werkstoff, Geometrie und Serienbedarf stützen und nicht allein auf den Preis des Werkzeugs.
Was ist ein Kaltkanalsystem?
Beim Kaltkanal werden die Verteilkanäle nicht zusätzlich beheizt, um die darin befindliche Kunststoffschmelze dauerhaft fließfähig zu halten. Kanäle und Kavitäten werden gefüllt; anschließend erstarrt der Anguss zusammen mit dem Formteil. Beim Öffnen wird er mit ausgeworfen oder durch einen vorgesehenen Mechanismus getrennt. Ob das Angussmaterial zerkleinert und wieder eingesetzt werden darf, hängt vom Werkstoff und den Produktanforderungen ab.
Vorteile des Kaltkanals
Ein Kaltkanalwerkzeug ist häufig konstruktiv einfacher und erfordert eine geringere Anfangsinvestition. Wartung und technische Eingriffe können leichter zu organisieren sein. Bei manchen Projekten lassen sich Farb- oder Materialwechsel einfacher handhaben. Diese Eigenschaften können bei kleinen und mittleren Serien, unsicherer Nachfrage oder einer frühen Produktphase wirtschaftlich relevant sein.
Grenzen des Kaltkanals
Der Anguss erhöht die Kunststoffmenge pro Schuss und die zu kühlende Masse. Seine Trennung kann eine zusätzliche Bearbeitung oder Handhabung erfordern. Ist der Anguss im Verhältnis zum Bauteil groß, kann das bei hohen Jahresmengen die Stückkosten beeinflussen. Eine mögliche Wiederverwendung reduziert den Verlust nicht automatisch vollständig: Aufbereitung, Materialverhalten und Qualitätsvorgaben müssen berücksichtigt werden.
Was ist ein Heißkanalsystem?
Im Heißkanal werden Verteiler und Düsen kontrolliert beheizt. Der Kunststoff bleibt innerhalb des Verteilbereichs schmelzeförmig und wird zu den Kavitäten geführt. Abhängig vom Aufbau lässt sich dadurch der klassische feste Anguss eines Kaltkanals deutlich reduzieren oder vermeiden. Die Temperaturführung ist Teil des Werkzeug- und Prozesskonzepts.
Mögliche Vorteile des Heißkanals
Weniger Angussmaterial kann bei hohen Mengen und kostenintensiven technischen Kunststoffen einen relevanten Vorteil bringen. Ein geeignet ausgelegter Heißkanal kann außerdem die Automatisierung unterstützen, zusätzliche Anschnittpositionen ermöglichen oder bei bestimmten Teilen zur Verkürzung der Zykluszeit beitragen. Diese Vorteile ergeben sich aus dem konkreten System und sind keine pauschale Eigenschaft jedes Heißkanalwerkzeugs.
Technischer Aufwand und Einschränkungen
Verteiler, Heizelemente, Sensoren und Temperaturregelung erhöhen Investition und Komplexität. Wartung und Fehlerdiagnose können zusätzliche Fachkenntnisse erfordern. Temperaturempfindliche Kunststoffe sowie häufige Farb- und Materialwechsel verlangen besondere Aufmerksamkeit, weil Material im beheizten System verbleibt. Diese Betriebsbedingungen gehören bereits in die Auswahlphase.
Welche Auswahlkriterien sind entscheidend?
Verglichen werden sollten Jahresmenge, Bauteil- und Angussgewicht, Materialpreis, Kavitätenzahl, Zyklusziel und Werkzeugbudget. Hinzu kommen Oberflächenanforderungen, Anschnittlage, Wartungskompetenz und Produktionsplanung. Zwei Werkzeuge sind nur sinnvoll vergleichbar, wenn sie auf dieselbe Bauteilversion, denselben Werkstoff und dieselben Qualitätsziele ausgelegt sind.
Wann kann ein Heißkanal sinnvoll sein?
Eine Prüfung lohnt sich besonders bei hohen Jahresstückzahlen, erheblichem Angussgewicht oder einer Mehrkavitätenform mit anspruchsvoller Automatisierung. Auch ein unerwünschter separater Anguss-Trennschritt kann für das Konzept sprechen. Der erwartete Nutzen sollte jedoch anhand des geplanten Prozesses bewertet werden. Eine hohe Stückzahl allein ersetzt weder die Werkstoffprüfung noch die geeignete Anschnittauslegung.
Wann kann ein Kaltkanal praktischer sein?
Bei geringer oder noch unklarer Nachfrage kann die niedrigere Anfangsinvestition entscheidend sein. Ein Kaltkanal kann außerdem bei kleinen Angussmengen oder häufig wechselnden Materialien und Farben gut zum Fertigungsplan passen. Solche Merkmale schließen einen Heißkanal nicht grundsätzlich aus. Maßgeblich bleiben Material, Werkzeugaufbau und der tatsächlich erwartete Betriebsablauf.
Gesamtkosten statt nur Werkzeugpreis betrachten
Eine vollständige Kostenbetrachtung umfasst Werkzeug, Materialverbrauch, Zykluszeit, Energie, Wartung und nachgelagerte Arbeitsschritte. Ein höherer Werkzeugpreis kann bei einer langen Serie durch geringere laufende Kosten ausgeglichen werden. Bei kleinen Mengen ist dieser Ausgleich möglicherweise nicht erreichbar. Die wirtschaftliche Bewertung sollte deshalb auf der geplanten Menge akzeptierter Teile beruhen.
Wie lässt sich der Amortisationspunkt bewerten?
Die zusätzliche Investition eines Heißkanals wird den erwarteten Einsparungen über die Projektmenge gegenübergestellt. Dazu sind realistische Annahmen zu Angussgewicht, Materialpreis, zulässiger Wiederverwendung, Zyklus und Trennarbeit nötig. Lange Serien können die Amortisation begünstigen; bei kurzen oder unsicheren Programmen kann sie ausbleiben. Eine theoretisch vollständige Rückgewinnung des Angusses sollte nicht ohne Prüfung angesetzt werden.
Farb- und Materialwechsel im Produktionsplan
Wenn ein Werkzeug verschiedene Farben oder Kunststoffe verarbeitet, werden Reinigung und Umrüstung wichtig. Im Heißkanal verbleibendes Material kann zusätzliche Spül- und Einstellvorgänge erfordern. Bei langen, einfarbigen Serien fällt dies anders ins Gewicht als bei kurzen Losen. Deshalb sollte der Fertigungsplan nicht allein über die nominelle Zykluszeit bewertet werden.
Wartung, Ersatzteile und Stillstand
Heizelemente, Thermoelemente, Düsen und Verteiler gehören in den Wartungsplan. Ein Ausfall kann die Fertigung unterbrechen, weshalb Ersatzteilzugang und Servicefähigkeit Teil der Gesamtkosten sind. Angebote sollten diese Punkte nachvollziehbar beschreiben. Ein System ist nicht schon deshalb wirtschaftlicher, weil der erwartete Materialverbrauch niedriger ist.
Anschnittgestaltung und Sichtflächen
Rand-, Tunnel- und Punktanschnitte sowie Heißkanaldüsen haben unterschiedliche Auswirkungen auf Anschnittspuren, Trennung, Füllbalance und Oberfläche. Bei einem Sichtteil kann eine bestimmte Anschnittposition relevant sein. Bei einem technischen Bauteil kann ein Kaltkanal mit automatischer Trennung genügen. Die Systementscheidung sollte deshalb gemeinsam mit der Anschnittstrategie erfolgen.
Temperaturempfindliche Kunststoffe
Bei wärmeempfindlichen Polymeren sind Verweilzeit, Temperaturverteilung und Bereiche mit geringer Materialbewegung zu beachten. Häufige Unterbrechungen oder eine unpassende Abstimmung von Maschine und Werkzeug können die thermische Belastung erhöhen. Die Verarbeitungshinweise des Materiallieferanten und das vorgesehene Reinigungsverfahren sollten deshalb in die Werkzeugentscheidung einfließen.
Füllbalance in Mehrkavitätenformen prüfen
Unterschiede in Fließwegen, Düsen und Temperatur können dazu führen, dass Kavitäten unterschiedlich gefüllt werden. Das kann sich in Gewicht, Maßen oder Einfallstellen zeigen. Bei der Bemusterung sollten deshalb kritische Merkmale kavitätenbezogen ausgewertet werden. Eine alleinige Betrachtung der allgemeinen Maschineneinstellungen macht solche Unterschiede nicht ausreichend sichtbar.
Welche Angaben gehören in ein Heißkanalangebot?
Klären Sie Verteilerkonfiguration, Düsentyp, Anzahl der Regelzonen, Ersatzteilverfügbarkeit sowie Garantie- und Serviceumfang. Fragen Sie außerdem nach Materialeignung, geplanten Farbwechseln, zulässigen Anschnittspuren und Wartungszugang. Die Angabe mit Heißkanal oder ohne Heißkanal genügt nicht, um den tatsächlichen technischen Lieferumfang zweier Werkzeuge zu vergleichen.
Energieverbrauch und Zykluszeit richtig einordnen
Ein Heißkanal benötigt Heizenergie. Im Kaltkanal kann dagegen in jedem Zyklus zusätzliche Kunststoffmasse aufgeschmolzen und wieder abgekühlt werden. Ein Vergleich nur anhand der installierten Heizleistung wäre daher unvollständig. Bauteil- und Angussgewicht, Maschine, Zykluszeit und gesamte Betriebsdauer müssen zusammen betrachtet werden. Die tatsächliche Wirkung ist am vorgesehenen Prozess zu prüfen.
Darf Angussmaterial immer wiederverwendet werden?
In manchen Projekten kann zerkleinertes Angussmaterial erneut verarbeitet werden. Farbe, mechanische Eigenschaften, Rückverfolgbarkeit oder Kundenvorgaben können den Einsatz jedoch begrenzen. Erneute Verarbeitung kann etwa das Verhalten glasfasergefüllter oder thermisch empfindlicher Materialien beeinflussen. Die Kalkulation sollte den realistisch nutzbaren Materialwert abbilden und nicht automatisch den Neumaterialpreis für jede Angussmenge ansetzen.
Häufige Fragen
Ist ein Heißkanal immer besser?
Nein. Entscheidend sind Menge, Werkstoff, Bauteilgeometrie und Automatisierungsziel. Bei einer kleinen Serie kann ein Kaltkanal wirtschaftlicher sein.
Garantiert ein Heißkanal eine abfallfreie Produktion?
Nein. Der klassische Angussabfall kann sinken oder entfallen. Anfahren, Spülen, Einstellen und Unterbrechungen können dennoch Materialverluste verursachen.
Vertiefen Sie die Bewertung der Werkzeugkosten und die Grundlagen des Spritzgussprozesses. İdeal Plastik betrachtet Angusskonzept, Material und Serienbedarf gemeinsam; fragen Sie eine technische Projektbewertung an.