Ein Spritzgussteil muss nach dem Öffnen des Werkzeugs entformt werden können. Seitliche Bohrungen, Haken, Clips, Kanäle oder Vorsprünge können diese Bewegung blockieren. Solche Merkmale sehen am Produkt oft klein aus, haben aber mitunter großen Einfluss auf Aufbau, Fertigung und Wartung des Werkzeugs.
Was ist ein Hinterschnitt?
Ein Hinterschnitt ist eine Geometrie, die das direkte Entformen in der vorgesehenen Hauptöffnungsrichtung verhindert. Ein Werkzeug mit ausschließlich festen Kavitäten und Kernen kann dann möglicherweise nicht ausreichen. Die Bewertung hängt immer von der gewählten Entformungsrichtung ab: Dasselbe Merkmal kann bei einem anderen Werkzeugkonzept anders einzuordnen sein.
Warum wird das Werkzeug dadurch komplexer?
Bei einer einfachen Entformung öffnet das Werkzeug und das Auswerfersystem löst das Bauteil vom Kern. Ein Hinterschnitt erfordert häufig, dass ein blockierendes Werkzeugelement zuvor zurückgezogen wird. Dadurch können zusätzliche bewegliche Komponenten, Bearbeitungsschritte und Abstimmarbeiten entstehen. Auch die Reihenfolge der Bewegungen muss zum Werkzeug passen.
Was übernimmt ein Schieber?
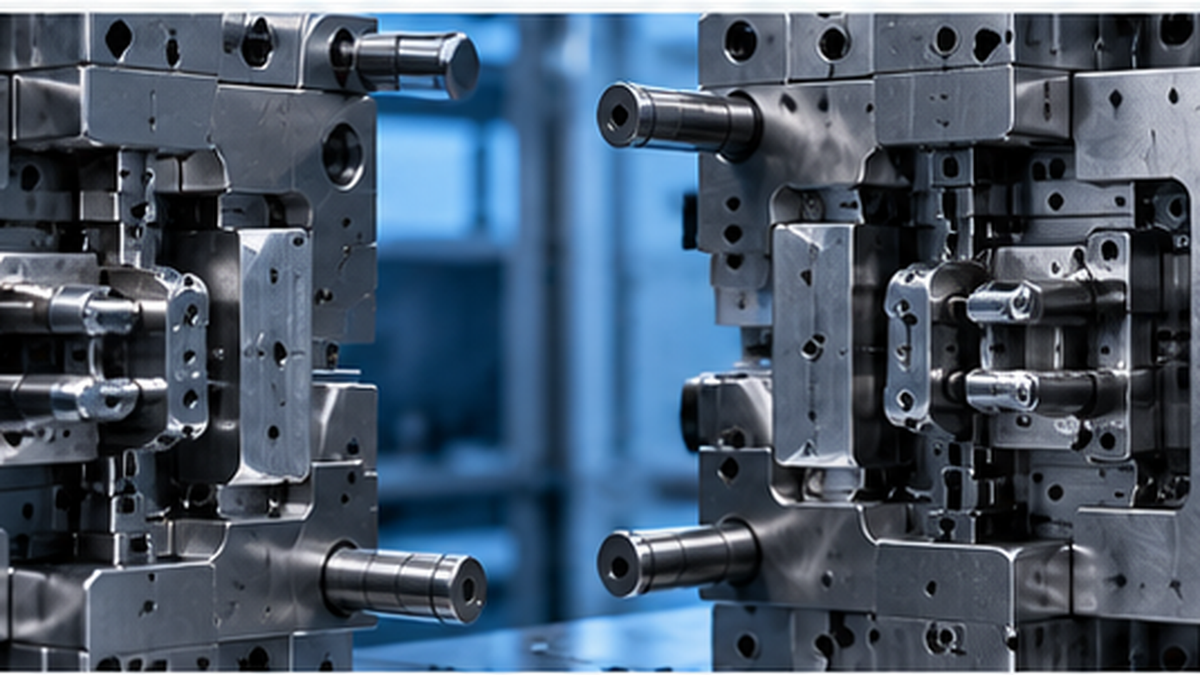
Ein Schieber bewegt sich in einer anderen Richtung als die Hauptöffnung des Werkzeugs. Er kann seitliche Geometrien wie Bohrungen, Nuten oder Halteelemente bilden und anschließend zurückfahren, damit das Bauteil freigegeben wird. Ob ein Schieber erforderlich ist und wie er angeordnet wird, ergibt sich aus der konkreten Bauteilgeometrie.
Wozu dienen bewegliche Kerne?
Bewegliche Kerne werden eingesetzt, wenn bestimmte Merkmale nicht mit der normalen Öffnungsbewegung allein hergestellt und freigegeben werden können. Ihre Bewegungsrichtung und Ausführung hängen vom Bauteil ab. Die Begriffe Schieber und beweglicher Kern beschreiben dabei keine für jedes Projekt identische Mechanik; entscheidend ist die erforderliche Werkzeugbewegung.
Einfluss auf die Werkzeugkosten
Zusätzliche Mechanismen erhöhen häufig den Konstruktions- und Fertigungsaufwand. Mehr Komponenten müssen präzise bearbeitet, montiert und aufeinander abgestimmt werden. Bewegte Kontaktflächen können verschleißen und benötigen eine passende Wartungsplanung. Der Mehrpreis lässt sich deshalb nicht aus der Größe des sichtbaren Merkmals allein ableiten.
Kann sich die Zykluszeit verändern?
Zusätzliche Werkzeugbewegungen können die Zykluszeit beeinflussen. Der tatsächliche Effekt hängt von Mechanismus, Bewegungsablauf und Bauteil ab. Eine feste Zeitverlängerung für jeden Hinterschnitt wäre daher nicht belastbar. Die Beurteilung muss anhand des konkreten Werkzeugkonzepts erfolgen.
Braucht jeder Hinterschnitt einen Schieber?
Nein. Manche Merkmale können durch eine Änderung der Bohrungsrichtung, eine andere Clipgeometrie oder eine Anpassung an die Hauptentformungsrichtung entschärft werden. Ob das funktional zulässig ist, muss mit den Anforderungen des Produkts abgeglichen werden. Ziel ist nicht, jede bewegliche Komponente zu vermeiden, sondern die einfachste geeignete Lösung für die Aufgabe zu finden.
Warum lohnt sich die frühe CAD-Prüfung?
Wer Hinterschnitte vor der Werkzeugfreigabe erkennt, kann mögliche Änderungen am Bauteil und am Entformungskonzept vergleichen. Wird ein Problem erst nach der Fertigung erkannt, können größere Werkzeugänderungen erforderlich werden. Die Prüfung sollte daher gemeinsam mit Entformungsschrägen, Trennebene und kritischen Funktionsflächen erfolgen.
Projektbewertung bei İdeal Plastik
İdeal Plastik bewertet Hinterschnitte, Entformungsrichtung, Trennebene und bewegliche Mechanismen zusammen mit den Serienanforderungen. Für eine erste Beurteilung helfen CAD-Daten oder Muster, Werkstoffinformationen, kritische Maße und die geplante Produktionsmenge. Damit lässt sich der Werkzeugaufwand im Zusammenhang mit der Produktfunktion betrachten.
Fazit
Eine kleine seitliche Bohrung kann eine zusätzliche Werkzeugbewegung auslösen. Hinterschnitte sollten deshalb früh erkannt und mit Bauteilfunktion, Kosten, Wartung und Entformungsablauf abgeglichen werden. Schieber oder bewegliche Kerne sind technische Möglichkeiten; eine angepasste Bauteilgeometrie kann in geeigneten Fällen eine Alternative sein.
Unser Leitfaden zu Spritzgussform-Kosten hilft bei der Einordnung des Investitionsumfangs. Senden Sie Ihre Bauteildaten für eine technische Bewertung an İdeal Plastik.