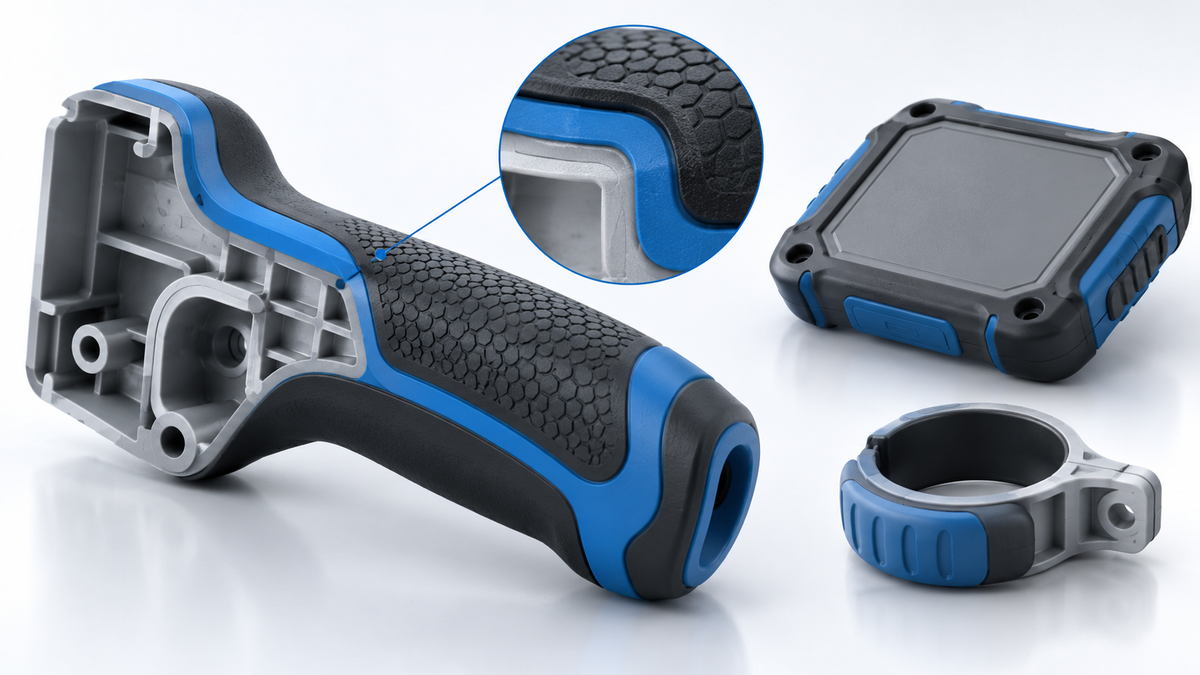
Overmolding, önceden üretilmiş bir parçanın veya sert plastik altlığın üzerine ikinci bir malzemenin kalıplanmasıyla tek bir fonksiyonel parça oluşturma yöntemidir. En sık görülen örneklerden biri, sert bir ABS, PC, PP veya PA gövdenin üzerine daha yumuşak bir TPE katmanının uygulanmasıdır. Böylece tutuş, sızdırmazlık, titreşim azaltma, darbe koruması veya estetik gibi ikinci bir fonksiyon ayrı montaj parçası olmadan ürüne eklenebilir.
Overmolding Nasıl Çalışır?
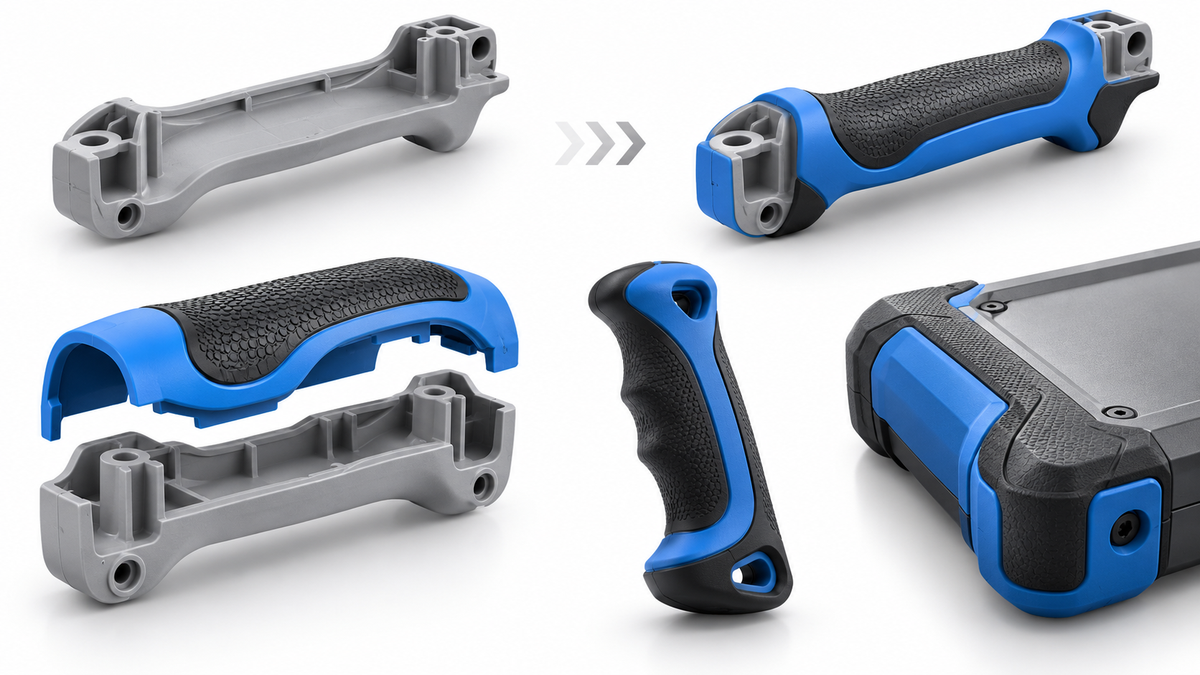
İlk aşamada taşıyıcı parça üretilir veya kalıba yerleştirilir. İkinci aşamada seçilen termoplastik ya da termoplastik elastomer, bu altlığın belirli bölgeleri üzerine enjekte edilir. İki malzemenin bağlantısı kimyasal aderans, mekanik kilitleme veya her ikisinin birlikte kullanılmasıyla sağlanabilir. Sonucun güvenilir olması, malzeme uyumundan kalıp geometrisine ve proses koşullarına kadar birçok değişkene bağlıdır.
Overmolding ile 2K Enjeksiyon Aynı Şey mi?
Kavramlar birbiriyle ilişkilidir fakat tamamen aynı değildir. Overmolding, ikinci bir malzemenin mevcut altlık üzerine kalıplanmasını tanımlar. Bu işlem iki ayrı makine veya iki ayrı çevrimle yapılabileceği gibi iki komponentli bir enjeksiyon makinesinde otomatik olarak da gerçekleştirilebilir. 2K veya two-shot molding ise iki malzemenin aynı üretim hücresinde ardışık olarak enjekte edildiği özel bir çok komponentli proses yaklaşımıdır.
Overmolding ile Insert Molding Arasındaki Fark
Insert molding işleminde metal burç, vida, pim veya başka bir hazır insert kalıp içine yerleştirilir ve plastik bu insertin çevresine kalıplanır. Overmolding terimi ise daha geniş biçimde ikinci malzemenin bir altlık üzerine uygulanmasını ifade eder. Bir proje hem insert molding hem de overmolding prensiplerini aynı parçada kullanabilir.
Overmolding'in Başlıca Avantajları
- Sert gövde üzerine yumuşak ve ergonomik tutuş yüzeyi eklenebilir.
- Ayrı conta veya tampon parçaları bazı tasarımlarda ürünle bütünleştirilebilir.
- Titreşim ve darbe iletimini azaltmaya yardımcı olabilir.
- Montaj adedi ve ek bağlantı elemanı ihtiyacı azaltılabilir.
- İki renkli veya iki farklı dokulu ürün tasarımları mümkün hale gelir.
Malzeme Uyumu Neden Kritik?
Her TPE her sert plastik yüzeye kendiliğinden güçlü biçimde yapışmaz. PP, PE, ABS, PC veya PA gibi altlıklar için özel olarak geliştirilmiş farklı overmolding TPE sınıfları bulunur. Altlıktaki cam elyaf, kaydırıcı katkı, boya, yüzey kirliliği veya nem de aderansı etkileyebilir. Bu nedenle malzeme eşleşmesi üretici teknik verisi ve numune testiyle doğrulanmalıdır.
Kimyasal Yapışma Yeterli Değilse: Mekanik Kilitleme
İki malzeme arasında güvenilir kimyasal bağın oluşmadığı veya yüksek soyulma yükünün beklendiği tasarımlarda delikler, kanallar, alt kesitler ve geçiş geometrileriyle mekanik kilitleme yapılabilir. TPE'nin sert altlığın içinden veya çevresinden geçerek fiziksel olarak tutunması, bağlantının yalnızca yüzey aderansına bağlı kalmasını önleyebilir.
Parça Tasarımında Dikkat Edilmesi Gerekenler
- Altlık ve overmold kalınlıkları mümkün olduğunca dengeli tasarlanmalıdır.
- Ani et kalınlığı değişimleri, çarpılma ve dolum problemleri açısından kontrol edilmelidir.
- TPE'nin istenmeyen bölgelere taşmasını engelleyen shut-off yüzeyleri doğru tasarlanmalıdır.
- Gate konumu; akış, kozmetik iz ve altlığın deformasyonu birlikte düşünülerek seçilmelidir.
- Kalıptan çıkış sırasında yumuşak malzemenin zarar görmemesi için draft ve ejeksiyon tasarımı planlanmalıdır.
Overmolding Nerelerde Kullanılır?
El aletlerinin tutma bölgeleri, elektronik cihaz gövdeleri, otomotiv iç trim parçaları, düğmeler, titreşim azaltıcı ayaklar, contalı kapaklar, spor ekipmanları ve farklı endüstriyel ürünler overmolding için tipik örneklerdir. Uygulamanın amacı yalnızca “yumuşak dokunuş” değil; sızdırmazlık, koruma, tutunma veya parça sayısını azaltma da olabilir.
Overmolding Her Proje İçin Mantıklı mı?
Hayır. İkinci kalıp aşaması, daha karmaşık takım tasarımı ve malzeme uyumu doğrulaması ilk yatırımı artırabilir. Üretim adedi düşükse ayrı üretilen bir elastomer parçanın montajı daha ekonomik olabilir. Yüksek adetlerde ise montajı ortadan kaldırmak ve fonksiyonları tek parçada birleştirmek önemli toplam maliyet avantajı sağlayabilir.
Aderans Nasıl Doğrulanır?
Overmolding parçası kalıptan çıktığında iki malzeme birbirine yapışmış görünse bile bağlantının gerçek kullanım koşullarında yeterli olduğu ayrıca doğrulanmalıdır. Soyulma, çekme veya kesme yönündeki yükler; ürün geometrisine göre farklı şekilde davranabilir. Bu nedenle numune parçalar üzerinde aderansın yalnızca görsel değil fonksiyonel olarak test edilmesi gerekir. Sıcaklık çevrimi, nem, kimyasal temas ve tekrarlı esneme gibi koşullar bağlantının zamanla zayıflayıp zayıflamadığını gösterebilir.
Shut-off Yüzeyleri ve Çapak Kontrolü
İkinci malzemenin yalnızca hedeflenen bölgeye gitmesi için kalıptaki shut-off yüzeylerinin doğru kapanması gerekir. TPE gibi yumuşak ve akışkan malzemeler küçük açıklıklardan kaçabildiği için birleşim hattında çapak oluşabilir. Bu durum hem kozmetik kaliteyi hem de sızdırmazlık veya montaj fonksiyonunu bozabilir. Altlık toleransları, kalıp kapanma geometrisi ve enjeksiyon basıncı birlikte değerlendirilerek taşma riski kontrol edilmelidir.
İki Malzemeli Parçada Seri Üretim Riski Nasıl Azaltılır?
Seri üretim öncesinde altlık malzemesinin lot değişkenliği, yüzey temizliği, bekleme süresi ve gerekiyorsa ön ısıtma koşulları standardize edilmelidir. İkinci enjeksiyon sırasında altlığın deformasyonu, yanlış konumlanması veya kalıp içinde hareket etmesi de kalite sorununa dönüşebilir. Proses doğrulamasında iki malzemenin ölçüsel uyumu, aderans, çapak, görünüm ve fonksiyon birlikte kontrol edilirse overmolding yalnızca estetik bir çözüm olmaktan çıkar, tekrarlanabilir bir seri üretim prosesi haline gelir.
Overmolding Tasarımında Altlık Parçanın Rijitliği
İkinci enjeksiyon sırasında altlık parça yeniden ısı ve basınca maruz kalır. İnce veya yeterince desteklenmemiş bölgeler bu aşamada eğilebilir, yer değiştirebilir veya shut-off yüzeylerine tam oturmayabilir. Bu durum taşma, ölçü hatası ve düzensiz TPE kalınlığı yaratabilir. Altlık tasarımında overmolding aşamasındaki yükler dikkate alınmalı; gerektiğinde kalıp içinde ek destek yüzeyleri veya fikstürleme noktaları oluşturulmalıdır. Özellikle büyük ve ince gövdelerde ilk parça soğuma koşulları da ikinci kalıplama stabilitesini etkiler.
TPE Kalınlığı ve Hissiyat Arasındaki Denge
Yumuşak dokunuş istenen bölgede yalnızca düşük Shore sertlik seçmek yeterli değildir. TPE tabakasının kalınlığı, altındaki sert gövdenin geometrisi ve kullanıcının bastığı alan birlikte hissiyatı belirler. Çok ince TPE beklenen yumuşaklığı vermeyebilir; gereğinden kalın bölgeler ise dolum ve çevrim süresini zorlaştırabilir. Ergonomik tutma yüzeylerinde numune üzerinden kullanıcı hissi, soyulma davranışı ve deformasyon birlikte değerlendirilerek optimum kalınlık belirlenmelidir.
İki Aşamalı Üretimde Lojistik ve Yüzey Temizliği
Overmolding iki ayrı makine veya iki ayrı üretim zamanında yapılıyorsa altlık parçaların depolanması ve taşınması prosesin parçası haline gelir. Yüzeyde yağ, toz, kalıp ayırıcı veya uzun bekleme nedeniyle oluşan değişiklik aderansı etkileyebilir. Altlıkların ne kadar süre bekleyebileceği, nasıl paketleneceği ve gerekiyorsa ön ısıtma veya temizleme adımları standardize edilmelidir. Böylece laboratuvar numunesinde iyi çalışan malzeme kombinasyonunun seri üretimde partiden partiye değişmesi önlenir.
Overmolding Projesi İçin DFM Kontrol Listesi
DFM aşamasında altlık ve TPE malzeme uyumu, mekanik kilitleme ihtiyacı, TPE kalınlığı, gate konumu, shut-off yüzeyleri, draft, ejeksiyon, altlık destekleri ve görsel birleşim hattı birlikte kontrol edilmelidir. Ardından numunelerde aderans, çapak, ölçü, kozmetik görünüm ve gerçek kullanım yükleri doğrulanmalıdır. Bu kontrol listesi erken uygulanırsa overmolding kalıbında sonradan yapılması zor olan birleşim hattı ve kilitleme revizyonlarının önüne geçilebilir.
Overmolding ile Parça Sayısı ve Montaj Süresi Nasıl Azalır?
Ayrı üretilen conta, tampon veya tutma yüzeyinin doğrudan sert gövde üzerine kalıplanması montaj istasyonunu, bağlantı elemanını ve stoklanan parça sayısını azaltabilir. Bu avantaj özellikle yüksek adetli üretimde toplam işçilik ve hata maliyetinde anlamlı hale gelir. Ancak entegrasyon her zaman ekonomik değildir; ikinci kalıp, ek proses ve kalite kontrol gerektirir. Proje değerlendirmesinde ayrı parça maliyeti ile overmolding yatırımının yıllık adet üzerinden karşılaştırılması gerekir.
Renk ve Yüzey Geçişleri Tasarımın Bir Parçasıdır
İki malzemeli ürünlerde birleşim çizgisi kullanıcı tarafından görülebilir. Sert plastik ile TPE arasındaki renk, doku ve yükseklik geçişi bilinçli tasarlanmazsa kaliteli proses bile görsel olarak zayıf sonuç verebilir. Tasarım ekibi birleşim hattını estetik bir detay olarak ele almalı; kalıp ayırma ve shut-off bölgeleriyle uyumlu konumlandırmalıdır. Bu yaklaşım sonradan kozmetik düzeltme ihtiyacını azaltır.
Sıkça Sorulan Sorular
ABS üzerine TPE overmolding yapılabilir mi?
Evet, ABS ile aderans için geliştirilmiş uygun TPE sınıfları kullanıldığında yapılabilir. Ancak altlık sınıfı, katkılar, yüzey temizliği, proses koşulları ve tasarım mutlaka birlikte doğrulanmalıdır.
Overmolding'de yapıştırıcı gerekir mi?
Uygun malzeme kombinasyonlarında doğrudan aderans sağlanabilir ve yapıştırıcı gerekmeyebilir. Uyumun sınırlı olduğu projelerde yüzey işlemi, primer veya mekanik kilitleme gibi çözümler değerlendirilebilir.
Enjeksiyon temelini görmek için Plastik Enjeksiyon Nedir?; üretilebilirlik için DFM ve Toleranslarla Kalıp Tasarımı yazısını inceleyebilirsiniz.
İki malzemeli parçanız için malzeme uyumu ve kalıp konsepti değerlendirmesi almak üzere İdeal Plastik ile iletişime geçin.