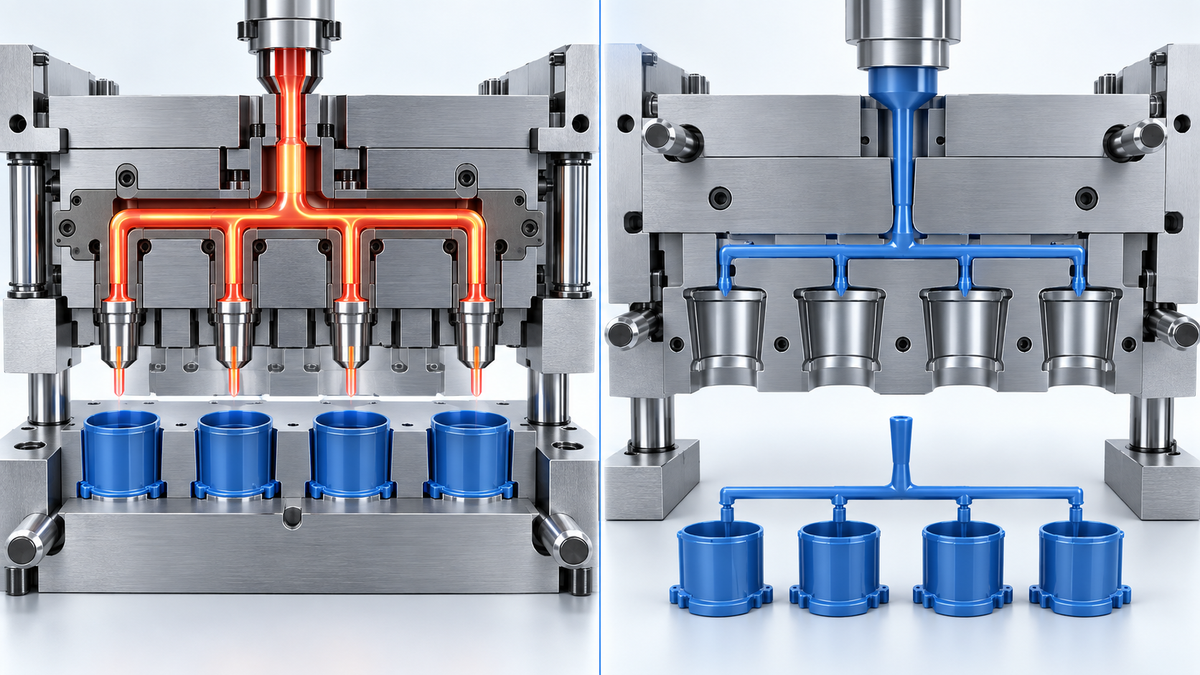
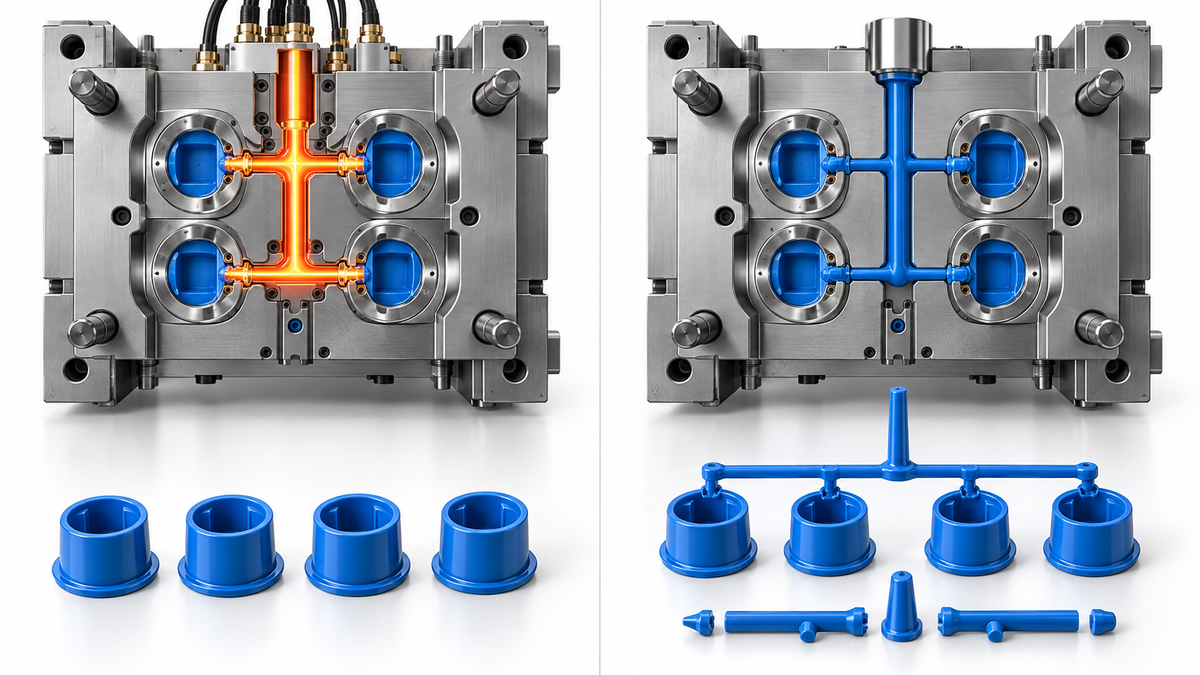
Plastik enjeksiyon kalıbında yolluk sistemi, eriyik plastiğin makine memesinden kaviteye nasıl ulaştığını belirler. Soğuk yollukta bu kanal sistemi parça ile birlikte donar ve çevrim sonunda kalıptan çıkar. Sıcak yollukta ise ısıtılmış manifold ve nozullar sayesinde malzeme yolluk içinde eriyik halde tutulur. İki sistem de doğru projede iyi sonuç verebilir; seçim yalnızca kalıp fiyatına bakılarak yapılmamalıdır.
Soğuk Yolluk Nedir?
Soğuk yolluk, kalıp içindeki kanalların ekstra ısıtma sistemi olmadan çalıştığı geleneksel yöntemdir. Enjeksiyon sırasında kaviteyle birlikte yolluk da dolar; soğutma sonrası parça ve yolluk birlikte çıkar. Yolluk daha sonra kırılabilir, ayrıştırılabilir veya malzeme ve kalite gereksinimine bağlı olarak kontrollü biçimde yeniden değerlendirilebilir.
Soğuk Yolluğun Avantajları
- Genellikle daha düşük ilk kalıp yatırımı
- Daha sade sistem yapısı ve bakım kolaylığı
- Renk veya malzeme değişiminin bazı projelerde daha kolay yönetilebilmesi
- Düşük ve orta adetli işler için ekonomik çözüm olabilmesi
Soğuk Yolluğun Sınırlamaları
Her çevrimde yolluk da soğutulduğu için toplam plastik miktarı ve soğutulması gereken kütle artabilir. Yolluğun ayrılması ek operasyon yaratabilir. Özellikle büyük yolluk hacmi ve çok yüksek üretim adetlerinde bu durum parça başı maliyeti etkileyebilir.
Sıcak Yolluk Nedir?
Sıcak yolluk sisteminde manifold ve nozullar kontrollü biçimde ısıtılır. Böylece plastik, dağıtım kanallarında katılaşmadan doğrudan kavitelere yönlendirilir. Parça çıktığında klasik anlamdaki soğuk yolluk firesi büyük ölçüde ortadan kalkabilir.
Sıcak Yolluğun Avantajları
- Yolluk kaynaklı malzeme kaybını azaltabilmesi
- Bazı parçalarda daha kısa çevrim süresine katkı sağlaması
- Çok gözlü ve yüksek adetli kalıplarda otomasyonu kolaylaştırabilmesi
- Gate konumu ve dolum dengesinde daha fazla tasarım seçeneği sunabilmesi
Sıcak Yolluğun Sınırlamaları
Manifold, ısıtıcılar, sensörler ve kontrol gereksinimi ilk yatırımı artırır. Bakım ve arıza teşhisi daha uzmanlık gerektirebilir. Isıya hassas malzemelerde veya çok sık renk değişimi olan üretimlerde sistem tasarımı özellikle dikkatli yapılmalıdır.
Sıcak Yolluk ve Soğuk Yolluk Karşılaştırması
İlk yatırım açısından soğuk yolluk çoğu projede daha basit ve ekonomik başlangıç sunar. Çok yüksek adetli üretimde ise sıcak yolluğun malzeme ve çevrim avantajı ilk yatırım farkını zaman içinde dengeleyebilir. Bu nedenle karar, kalıp bedeli yerine hedeflenen toplam üretim adedi ve parça başı maliyet üzerinden verilmelidir.
Hangi Durumda Sıcak Yolluk Tercih Edilebilir?
- Yıllık üretim adedi yüksekse
- Yolluk firesi parça ağırlığına göre önemli bir maliyet oluşturuyorsa
- Çok gözlü kalıpta dengeli dolum ve otomasyon kritikse
- Parçada yolluk ayırma operasyonu istenmiyorsa
Hangi Durumda Soğuk Yolluk Daha Mantıklı Olabilir?
- Düşük veya belirsiz üretim adetlerinde
- Kalıp bütçesinin sınırlı olduğu ilk ürün aşamalarında
- Sık malzeme veya renk değişimi gereken projelerde
- Yolluk miktarı küçük ve yeniden değerlendirme süreci kontrollüyse
Kararı Toplam Maliyet Üzerinden Verin
Doğru karşılaştırma için kalıp fiyatı, yıllık adet, parça ve yolluk ağırlığı, hammadde maliyeti, çevrim süresi, enerji, bakım ve ikinci operasyonlar aynı tabloda hesaplanmalıdır. Sıcak yolluk daha pahalı bir kalıp olabilir fakat doğru yüksek hacimli projede daha düşük toplam üretim maliyeti sağlayabilir. Düşük hacimde ise bu yatırımın geri dönüşü oluşmayabilir.
Sıcak Yolluk Yatırımında Başabaş Noktası Nasıl Hesaplanır?
Sıcak yolluk kararında en doğru yaklaşım, ilk kalıp maliyetini tek başına karşılaştırmak yerine toplam üretim ekonomisini hesaplamaktır. Her çevrimde oluşan soğuk yolluk ağırlığı, hammadde fiyatı, yeniden kullanım imkânı, çevrim süresi, yıllık adet ve ek ayırma operasyonları birlikte değerlendirilmelidir. Sıcak yolluğun daha yüksek ilk yatırımı, yüksek adetli projelerde daha düşük malzeme kaybı ve daha otomatik bir proses sayesinde zaman içinde geri dönebilir; düşük adetli üretimde ise bu başabaş noktası hiç oluşmayabilir.
Renk ve Malzeme Değişimi Üretim Planını Etkiler
Aynı kalıpta sık renk veya hammadde değiştirilecekse yolluk sisteminin temizlenmesi ve yeni malzemeye geçiş süresi önem kazanır. Sıcak yolluk manifoldunda kalan malzeme, bazı üretim planlarında daha uzun purj ve ayar süresi gerektirebilir. Tek renkli, uzun seri üretimlerde bu konu sınırlı kalırken kısa partilerde ve sık ürün değişiminde operasyonel esneklik kararın önemli bir parçası olur.
Bakım, Duruş ve Çok Gözlü Kalıplarda Denge
Sıcak yolluk sisteminde ısıtıcı, termokupl, nozul ve manifold bileşenleri bakım planının parçasıdır. Bir arıza üretimi tamamen durdurabildiği için yedek parça erişimi ve servis kabiliyeti toplam sahip olma maliyetine dahil edilmelidir. Çok gözlü kalıplarda ise tüm kavitelere benzer basınç ve sıcaklık koşullarında malzeme ulaştırmak kritik hale gelir. Yolluk tasarımı, gate çapları ve proses ayarları dengesizse kaviteden kaviteye ağırlık ve ölçü farkları oluşabilir.
Gate Tipi Seçimi Yolluk Kararını Nasıl Etkiler?
Yolluk sisteminin avantajı, kullanılan gate yaklaşımıyla birlikte değerlendirilmelidir. Kenar gate, tünel gate, pin gate veya sıcak nozul gibi farklı çözümler; gate izi, otomatik ayırma, dolum dengesi ve parça görünümü üzerinde farklı sonuçlar yaratır. Görünür yüzeyli bir üründe gate izi kritikse sıcak yolluk belirli konum avantajları sağlayabilir; ancak teknik parçada otomatik tünel gate ile soğuk yolluk yeterince verimli olabilir. Bu nedenle sıcak-soğuk yolluk kararı, parça geometrisi ve gate stratejisinden bağımsız verilmemelidir.
Isıya Hassas Malzemelerde Dikkat Edilecek Noktalar
Bazı polimerler yüksek sıcaklıkta veya uzun bekleme süresinde bozunmaya daha hassastır. Sıcak yolluk sisteminde malzemenin manifold ve nozullarda kalış süresi, sıcaklık dağılımı ve ölü bölgeler bu nedenle önem kazanır. Üretim sık durup kalkıyorsa veya makine kapasitesi kalıba göre büyükse malzeme gereğinden uzun süre sıcak kalabilir. Sistem seçilirken hammadde üreticisinin proses aralığı, bekleme süresi ve temizleme prosedürleri dikkate alınmalıdır.
Çok Gözlü Kalıpta Kavite Dengesini Nasıl Kontrol Edersiniz?
Çok gözlü bir kalıpta tüm kavitelere benzer basınç ve sıcaklıkta malzeme ulaşması hedeflenir. Dengesiz yolluk uzunlukları, nozul farklılıkları veya sıcaklık sapmaları bazı kavitelere fazla, bazılarına yetersiz dolum getirebilir. Sonuç parça ağırlığı, ölçü ve çökme davranışında gözler arası fark olabilir. İlk denemelerde kavite bazında ağırlık ve kritik ölçü takibi yapmak, yalnızca toplam makine ayarına bakmaktan daha doğru bir dengeleme sağlar.
Sıcak Yolluk Tekliflerini Karşılaştırırken Sorulacak Sorular
Teklifte manifold markası ve konfigürasyonu, nozul tipi, kontrol zonu sayısı, yedek parça erişimi, garanti ve servis desteği açıkça belirtilmelidir. Ayrıca sistemin hedef malzemeye uygunluğu, renk değişim sıklığı, gate izi beklentisi ve bakım erişimi sorulmalıdır. Yalnızca sıcak yolluk var veya yok şeklinde karşılaştırma yapmak iki kalıbın gerçek teknik kapsamını göstermez. Toplam sahip olma maliyeti değerlendirmesi, ilk yatırımın yanında bakım ve duruş risklerini de içermelidir.
Enerji Tüketimi ve Çevrim Süresi Gerçekte Nasıl Değişir?
Sıcak yolluk sisteminde ısıtıcılar ek enerji tüketir; buna karşılık soğuk yollukta her çevrimde daha fazla plastik kütlesi ısıtılıp yeniden soğutulabilir. Bu nedenle enerji karşılaştırması yalnızca sıcak yolluk rezistanslarının gücüne bakılarak yapılmamalıdır. Parça ve yolluk ağırlığı, çevrim süresi, makine kapasitesi ve üretim süresi birlikte değerlendirilmelidir. Yüksek adetli projelerde küçük bir çevrim süresi avantajı bile yıllık kapasite ve enerji tüketiminde önemli fark yaratabilir.
Yolluk Firesinin Yeniden Kullanımı Her Zaman Mümkün mü?
Soğuk yollukta çıkan malzemenin kırılıp tekrar prosese verilmesi bazı projelerde mümkündür; ancak her malzeme ve ürün için aynı yaklaşım uygun değildir. Renk, mekanik performans, izlenebilirlik veya müşteri şartları yeniden kullanım oranını sınırlayabilir. Cam elyaflı veya ısı geçmişine hassas malzemelerde tekrar işleme özellikleri değiştirebilir. Bu nedenle yolluk firesinin ekonomik değeri hesaplanırken teorik olarak tamamının geri kazanılacağı varsayılmamalıdır.
Sıkça Sorulan Sorular
Sıcak yolluk her zaman daha iyi midir?
Hayır. Avantajı üretim hacmi, malzeme, parça geometrisi ve otomasyon hedefleriyle birlikte değerlendirilmelidir. Düşük adetli projede soğuk yolluk daha ekonomik olabilir.
Sıcak yolluk fireyi tamamen sıfırlar mı?
Klasik yolluk firesini büyük ölçüde ortadan kaldırabilir; ancak başlangıç purjları, kalite ayarları veya üretim duruşları nedeniyle proses genelinde hiçbir zaman otomatik olarak sıfır fire garantisi verilemez.
Kalıp yapısını anlamak için Plastik Enjeksiyon Kalıbı Nedir?; yatırım tarafı için Kalıp Maliyeti Nasıl Hesaplanır? rehberlerini inceleyebilirsiniz.
Projeniz için yolluk ve kalıp konsepti değerlendirmesi almak üzere İdeal Plastik ile iletişime geçin.