Die Kavitätenzahl bestimmt, wie viele Teile eine Spritzgussform in einem Zyklus herstellen kann. Eine Einkavitätenform kann einen niedrigeren Einstiegspreis ermöglichen, während eine Mehrkavitätenform die Teilezahl pro Zyklus erhöht. Die technisch und wirtschaftlich passende Entscheidung hängt jedoch von mehr als der gewünschten Ausbringung ab.
Was ist eine Kavität?
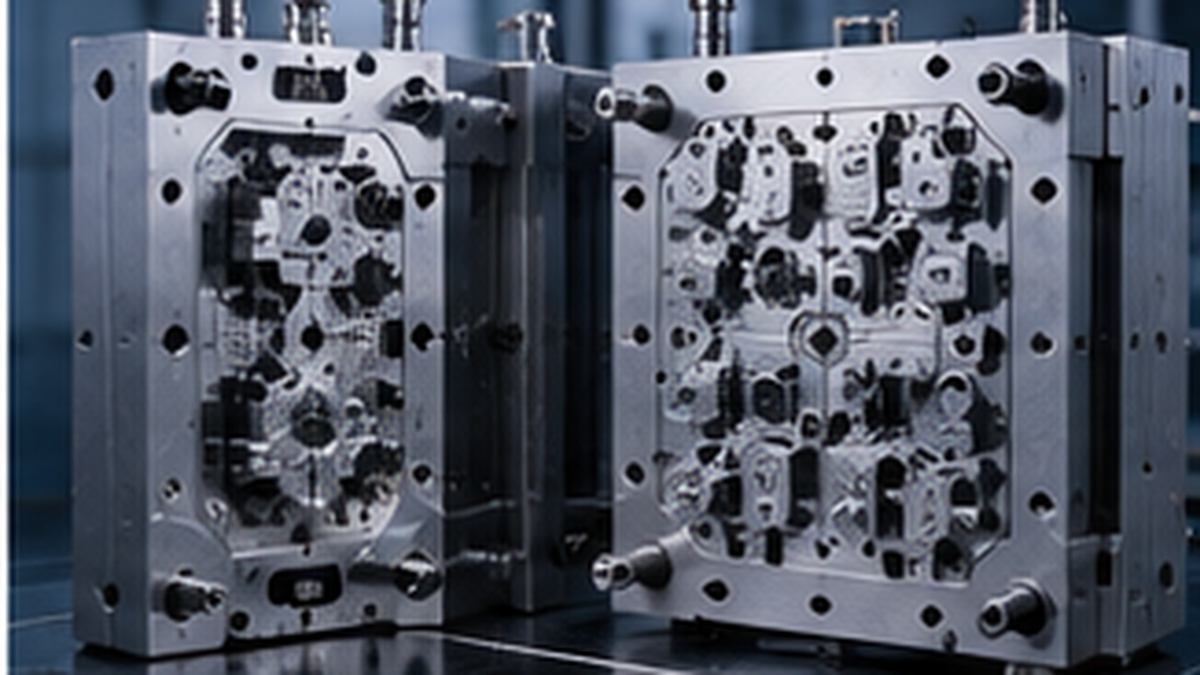
Eine Kavität ist der mit Kunststoffschmelze gefüllte Formbereich, in dem die Geometrie eines Bauteils entsteht. Eine Einkavitätenform produziert ein Teil pro Zyklus. Eine Vierkavitätenform kann unter geeigneten Bedingungen vier Teile herstellen. Dabei müssen alle Kavitäten die vereinbarten Qualitätsanforderungen erfüllen.
Geplante Produktionsmenge
Ein wichtiger Ausgangspunkt ist die Zielstückzahl. Für geringe oder mittlere Mengen können eine oder wenige Kavitäten ausreichen. Bei hohen Serienmengen kann eine höhere Teilezahl pro Zyklus die erforderliche Kapazität unterstützen. Die Entscheidung sollte sich auf den tatsächlichen Jahresbedarf beziehen und nicht allein auf eine möglichst hohe theoretische Leistung.
Passt das Werkzeug zur Maschine?
Mit steigender Kavitätenzahl verändern sich Werkzeuggröße, Gesamtschussgewicht und benötigte Einspritzkapazität. Schließkraft, Schussvolumen, Holmabstand und Einbaumaße der Spritzgießmaschine müssen zum Werkzeug passen. Eine hohe Kavitätenzahl ist keine brauchbare Lösung, wenn die vorgesehene Maschine das Werkzeug oder den Prozess nicht abdecken kann.
Zykluszeit und tatsächliche Kapazität
Mehr Kavitäten ermöglichen mehr Teile im gleichen Zyklus. Die Gesamtleistung hängt aber auch von Kühlzeit, Geometrie, Werkstoff und Fließbalance ab. Bei einem Vergleich dürfen deshalb nicht unverändert dieselben Zyklusannahmen für unterschiedliche Werkzeugkonzepte eingesetzt werden. Maßgeblich ist die für die jeweilige Auslegung realistisch erreichbare Produktion.
Anguss- und Fließbalance
In einer Mehrkavitätenform sollte die Schmelze die einzelnen Kavitäten ausgewogen erreichen. Unterschiede können zu unvollständiger Füllung, Maßabweichungen oder wechselnder Qualität zwischen den Nestern führen. Angusskanäle und Anschnittpositionen sind daher zusammen mit der Kavitätenzahl auszulegen. Die Bemusterung sollte Unterschiede zwischen den Kavitäten sichtbar machen.
Werkzeuginvestition und Stückkosten
Eine größere Kavitätenzahl bedeutet häufig ein komplexeres und teureres Werkzeug. Gleichzeitig können bei hohen Mengen geringere Fertigungskosten je Teil erreichbar sein. Die Werkzeugkosten je Teil ergeben sich jedoch aus dem tatsächlichen Investitionsumfang und der gesamten produzierten Menge, nicht allein aus der Teilezahl pro Zyklus. Beide Effekte müssen im Projektvergleich getrennt berücksichtigt werden.
Ein- oder Mehrkavitätenform: Wie fällt die Entscheidung?
Es gibt keine allgemeingültige Antwort. Bauteilgeometrie, Jahresmenge, Maschinenkapazität, Werkstoff, Qualitätsanforderungen, Zykluszeit und Investitionsbudget müssen gemeinsam betrachtet werden. Ein Werkzeug mit weniger Kavitäten kann bei geringerer Nachfrage sinnvoller sein; ein Mehrkavitätenkonzept kann bei belastbar hohen Mengen Vorteile bieten.
Kavitätenentscheidung bei İdeal Plastik
İdeal Plastik bewertet die Kavitätenzahl zusammen mit dem Bauteil, dem Produktionsziel und den vorgesehenen Maschinenbedingungen. Ziel ist eine zum Bedarf passende Werkzeugstruktur und nicht die größtmögliche Nestzahl. Zeichnung oder CAD-Modell, Materialangaben, kritische Maße und Jahresmenge helfen bei der ersten technischen Bewertung.
Fazit
Die Kavitätenzahl beeinflusst Werkzeuggröße, Investition, Kapazität und Stückkosten. Ein sinnvoller Vergleich verbindet das Produktionsziel mit Maschinenkompatibilität, Füllbalance und realistischer Zykluszeit. Mehr Kavitäten sind eine Auslegungsoption, aber kein automatischer Wirtschaftlichkeitsnachweis.
Ergänzend hilft unser Leitfaden zu Werkzeugkosten und Angebotsprüfung. Für Ihr Bauteil können Sie eine technische Bewertung anfragen.