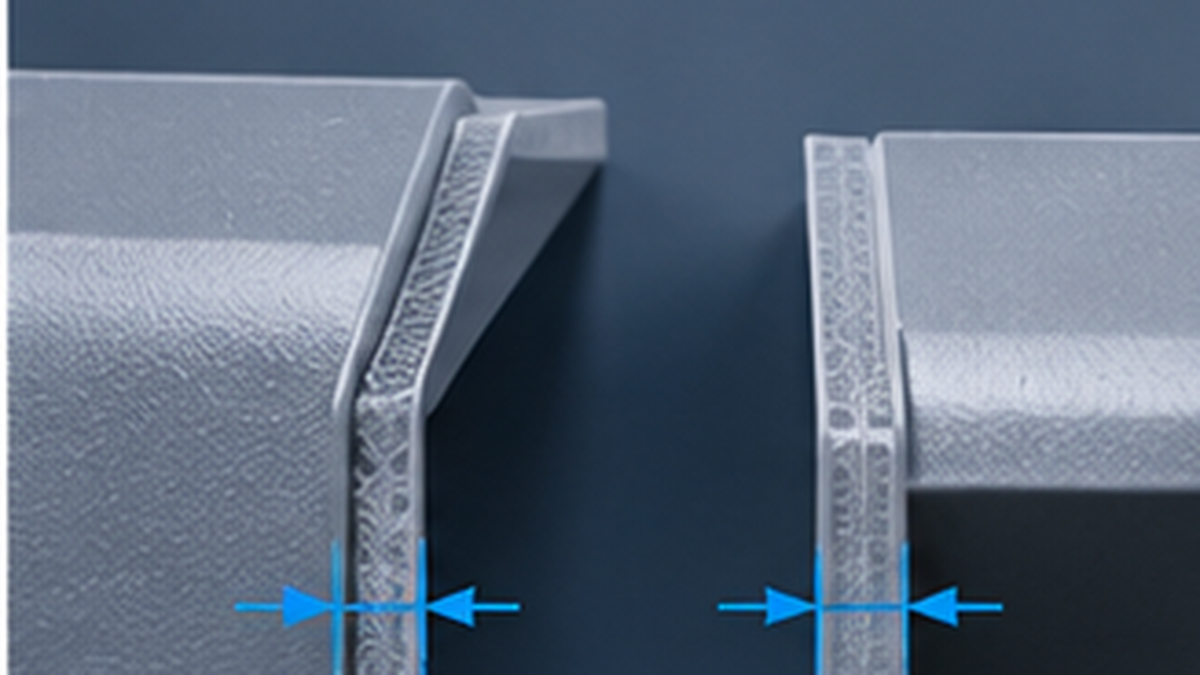
Plastik enjeksiyonla üretilecek bir parçanın tasarımında et kalınlığı, kalıp yapılabilirliğini ve seri üretim performansını doğrudan etkileyen temel özelliklerden biridir.
Parçanın yalnızca dış geometrisinin doğru olması yeterli değildir. Plastik hammaddenin kalıp içerisinde nasıl akacağı, parçanın nasıl soğuyacağı ve üretim sonrasında ölçülerini ne kadar koruyacağı da tasarım aşamasında düşünülmelidir.
Et Kalınlığı Nedir?
Et kalınlığı, plastik parçanın karşılıklı iki yüzeyi arasındaki malzeme kalınlığıdır. Bir parçada farklı bölgelerde çok farklı et kalınlıkları bulunması, plastik hammaddenin kalıp içerisindeki akışını ve soğuma davranışını değiştirebilir.
Et Kalınlığı Neden Dengeli Olmalıdır?
Plastik hammadde kalıp boşluğuna eriyik halde girer ve kalıp içerisinde soğuyarak katılaşır. Kalın bölgeler ince bölgelere göre daha yavaş soğur. Bunun sonucunda çökme, çarpılma, ölçü değişimleri, iç gerilmeler ve uzun soğuma süreleri oluşabilir.
Çok Kalın Bölgelerde Ne Olabilir?
Kalın bölgelerin merkez kısmı daha geç soğur. Dış yüzey katılaşırken iç kısımdaki plastik soğumaya ve çekmeye devam edebilir. Bu durum özellikle görünür yüzeylerde çökme izlerine neden olabilir ve çevrim süresini uzatabilir.
Çok İnce Bölgelerde Ne Olabilir?
Çok ince kesitlerde eriyik plastik daha hızlı soğuyabilir ve akış zorlaşabilir. Bu durum eksik dolum veya daha zor proses şartlarına yol açabilir. Özellikle uzun akış mesafelerinde et kalınlığı, hammadde ve giriş noktası birlikte değerlendirilmelidir.
Ani Kalınlık Değişimleri
İnce bir bölgeden aniden çok kalın bir bölgeye geçiş, soğuma davranışında ani değişiklik oluşturabilir. Bu nedenle yalnızca ortalama et kalınlığı değil, et kalınlığının parçanın tamamına nasıl dağıldığı da önemlidir.
Nervür Kullanımı
Parçaya dayanım kazandırmak için her zaman et kalınlığını artırmak gerekmez. Uygun tasarlanmış nervürler, ağırlığı ve kalın kesitleri gereksiz yere artırmadan mekanik dayanım sağlamaya yardımcı olabilir. Ancak aşırı kalın nervürler karşı yüzeyde çökme oluşturabilir.
Kullanılan Plastik Hammadde de Önemlidir
PP, ABS, PA, POM, PC ve diğer plastiklerin akış, çekme ve soğuma karakteristikleri farklıdır. Bu nedenle bütün projeler için geçerli tek bir ideal et kalınlığı yoktur.
Et Kalınlığı Kalıp Tasarımını Nasıl Etkiler?
Et kalınlığı; yolluk ve giriş noktası, soğutma sistemi, enjeksiyon basıncı, çevrim süresi, parça çekmesi ve kalıp içerisindeki akış ile doğrudan ilişkilidir.
DFM İncelemesi Neden Önemlidir?
DFM değerlendirmesinde parçanın et kalınlıkları, çıkış yönü, kritik yüzeyleri, montaj bölgeleri ve kalıbı karmaşıklaştırabilecek geometrileri incelenir. Erken yapılan küçük bir tasarım değişikliği, daha sonra kalıpta yapılması gereken büyük bir revizyonu önleyebilir.
İdeal Plastik'te Parça ve Kalıp Değerlendirmesi
İdeal Plastik'te plastik enjeksiyon kalıp projeleri yalnızca mevcut CAD geometrisine göre değerlendirilmez. Parçanın kullanım amacı, plastik hammaddesi, üretim adedi, kritik ölçüleri ve seri üretim şartları kalıp yaklaşımıyla birlikte ele alınır.
Sonuç
Et kalınlığı plastik enjeksiyon parça tasarımının en temel unsurlarından biridir. Gereğinden kalın, gereğinden ince veya ani değişen kesitler; dolumdan soğumaya, çökmeden çarpılmaya kadar birçok üretim problemini etkileyebilir.
Malzeme davranışını plastik enjeksiyonda malzeme seçimi; geometri kararlarını DFM ve kalıp tasarımı rehberleriyle birlikte değerlendirebilirsiniz. Yeni parçanız için teknik ön inceleme talep edin.